01
冲压与焊装
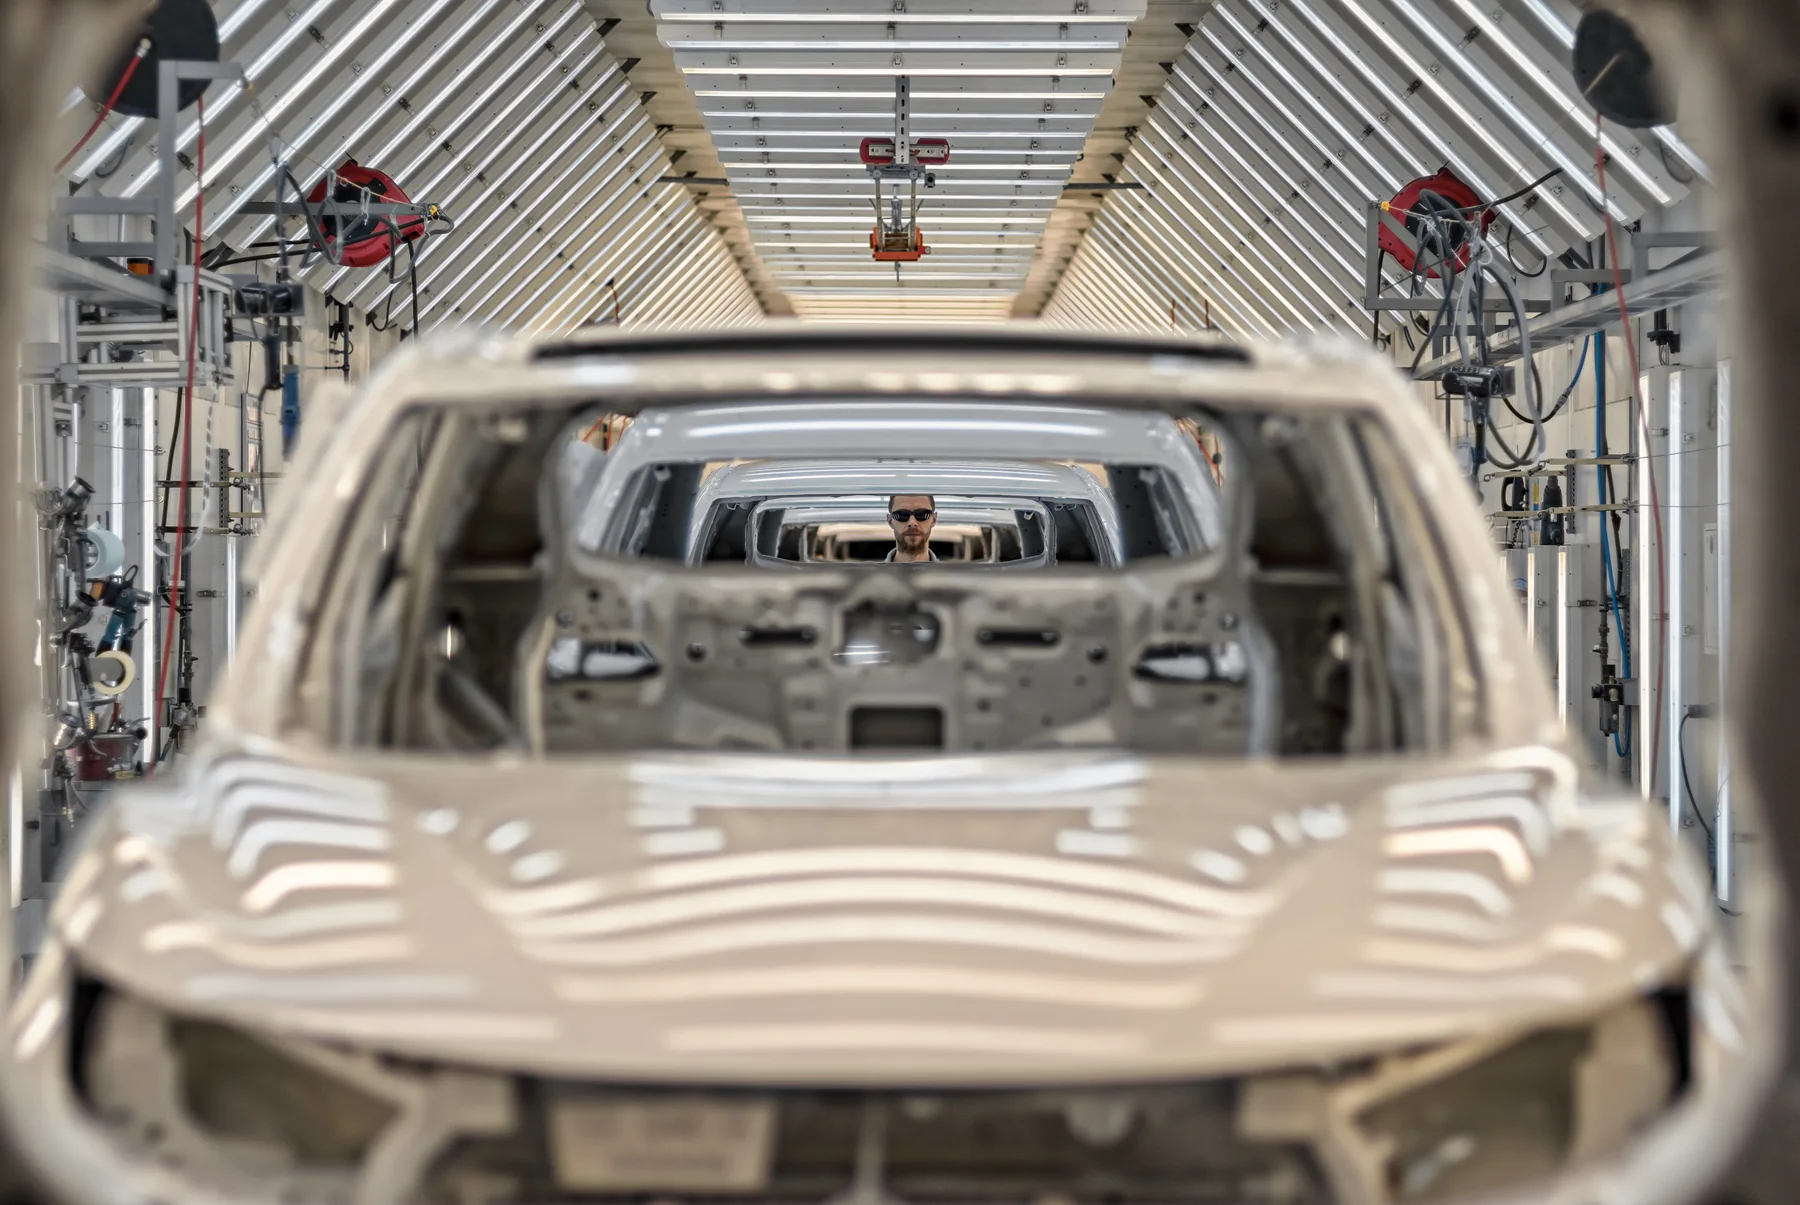
白车身的焊缝、钎焊接头与冲压件表面构成涂装的基础。该阶段要求高效率去除材料,同时控制母材减薄。
- 激光钎焊缝整平,磨削与出光合并为一道工序
- 焊渣与飞溅清除,不损伤板件表面
- 缺陷显影砂网替代传统油石
02
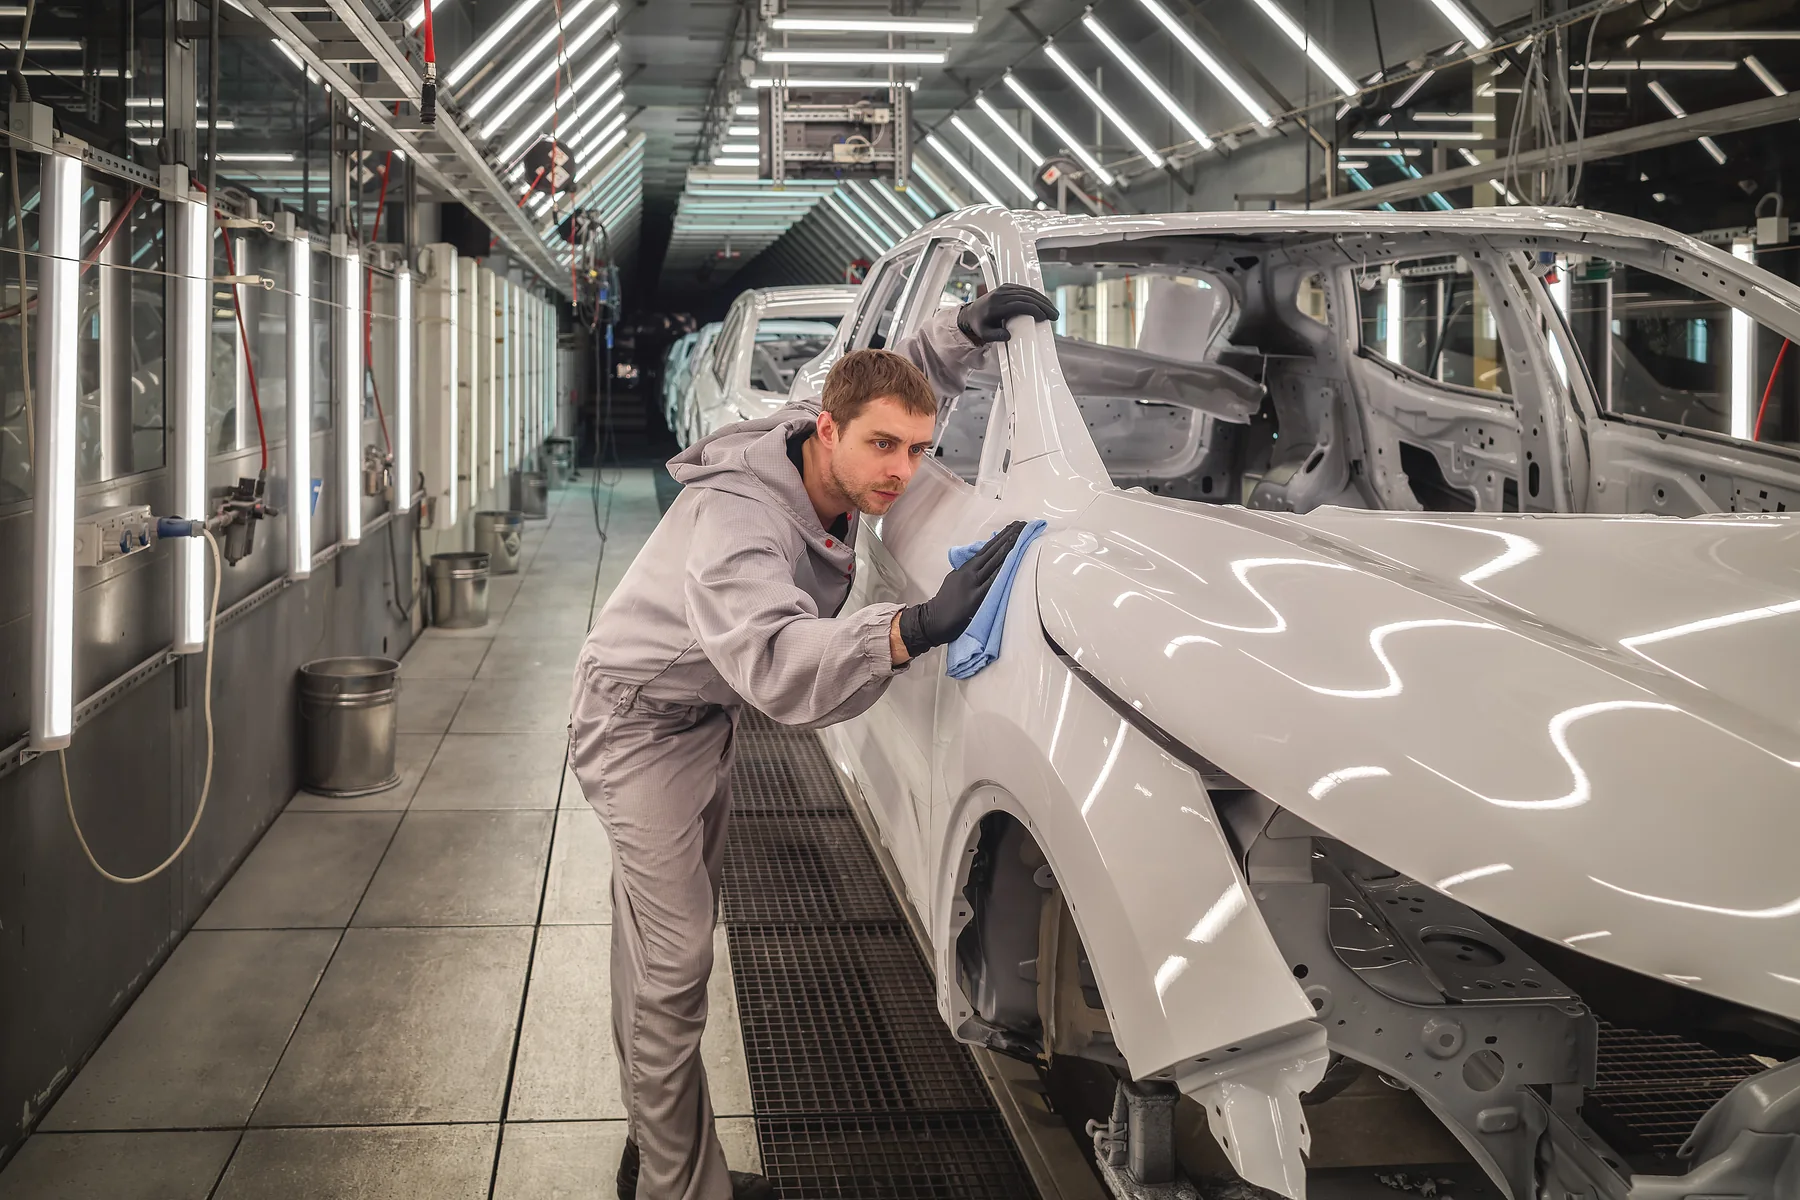
涂装前处理
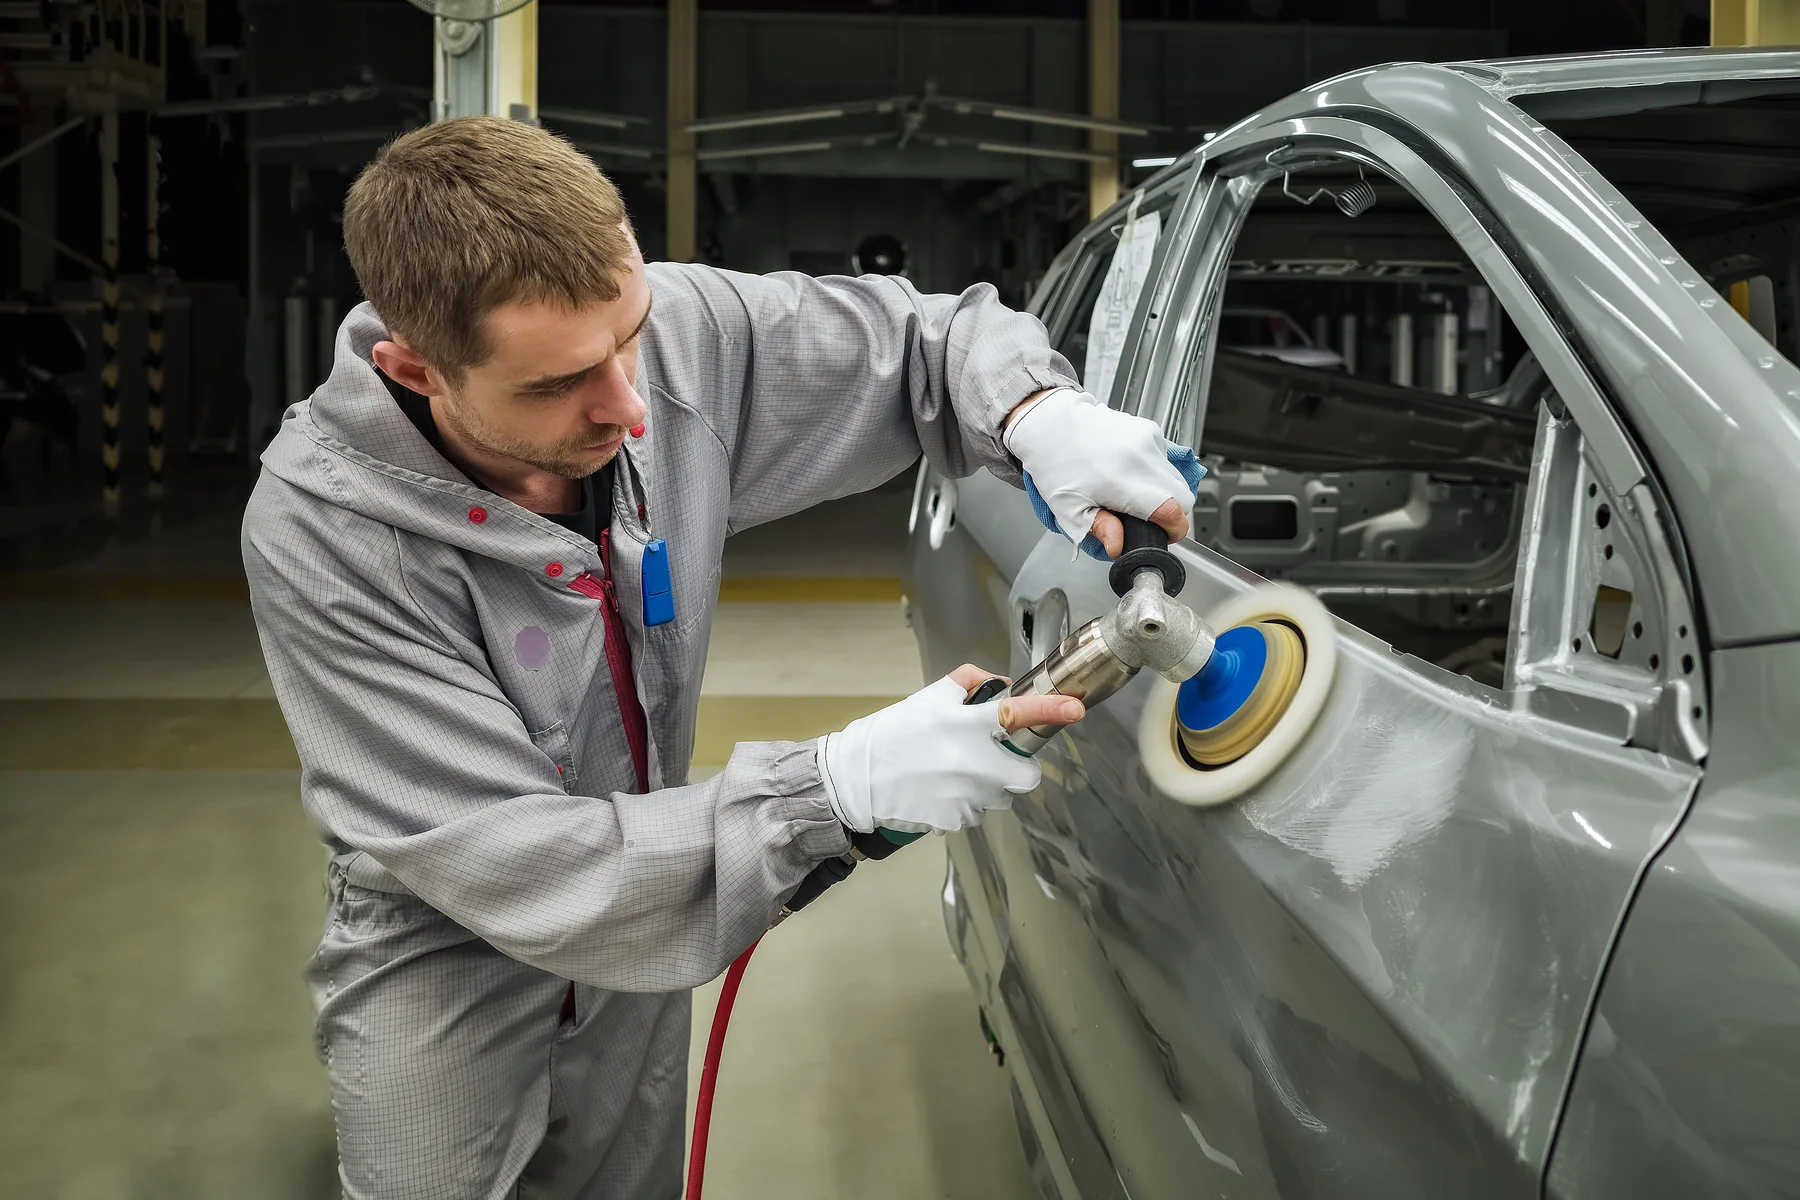
电泳漆与中涂层的颗粒、流挂与砂纸痕须在面漆前完全去除。干磨要求无尘,湿磨要求显影清晰。
- 薄膜背基保证划痕深度一致
- 网格砂碟配合集尘系统,工位粉尘可控
- P1500 至 P4000 分级细化,为抛光预留余量
03
面漆与分色遮蔽
双色车身的分色边界是外观评审的重点区域。胶带须贴合复合曲面,烘烤后剥离不留残胶与台阶。
- PVC 分色胶带耐 160 ℃ 保持 30 分钟
- 可叠压自身背基,长边界分段施工
- 遮蔽膜控制雾度,底层板面保持可辨识
04
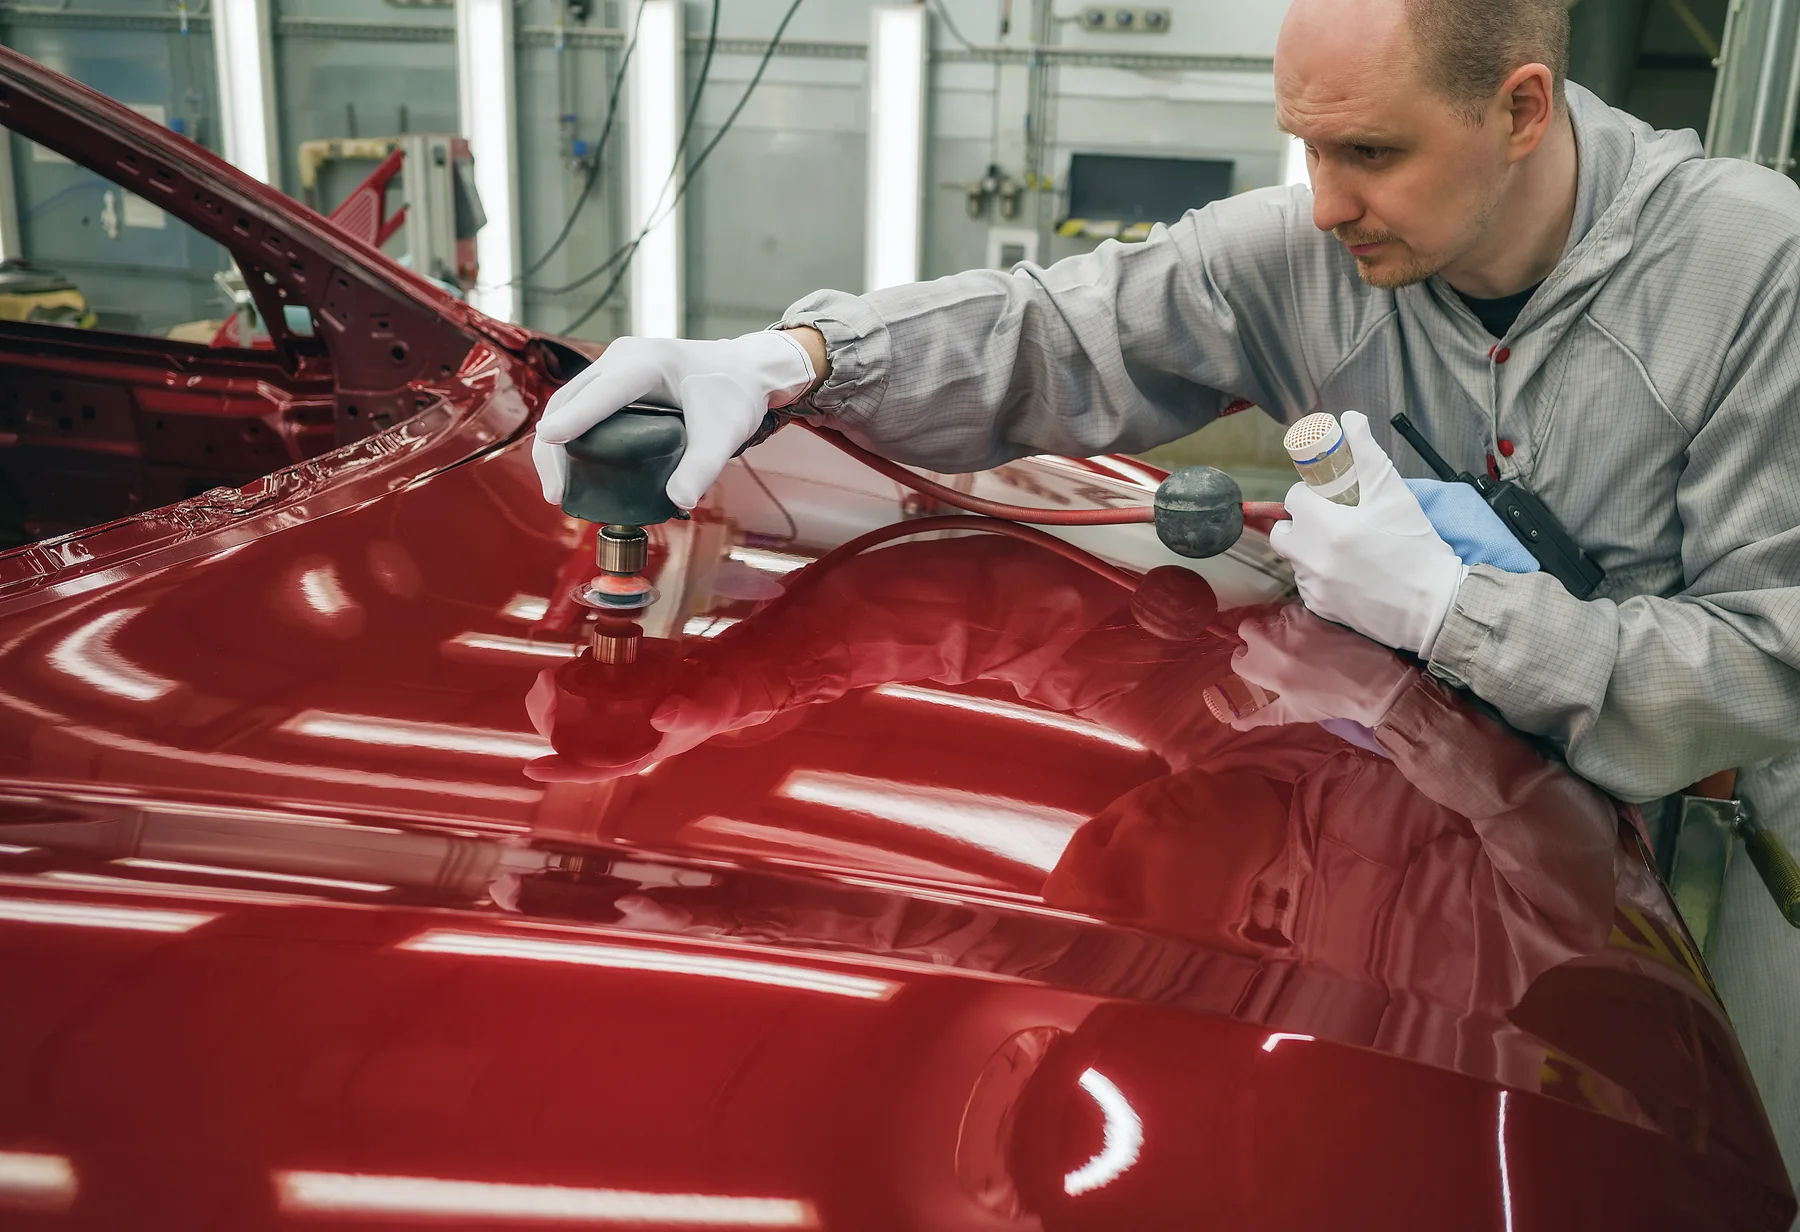
抛光与终检
雾影、全息纹、橘皮与砂痕对应不同组合。抛光盘密度与抛光膏磨粒级配须匹配,避免二次缺陷。
- 一步抛光膏配合羊毛盘,减少工序数量
- 开孔海绵盘散热稳定,长时间作业不灼伤漆膜
- 深色漆面与双组分清漆有专用组合
客户
应用于主流整车厂与一级供应商产线