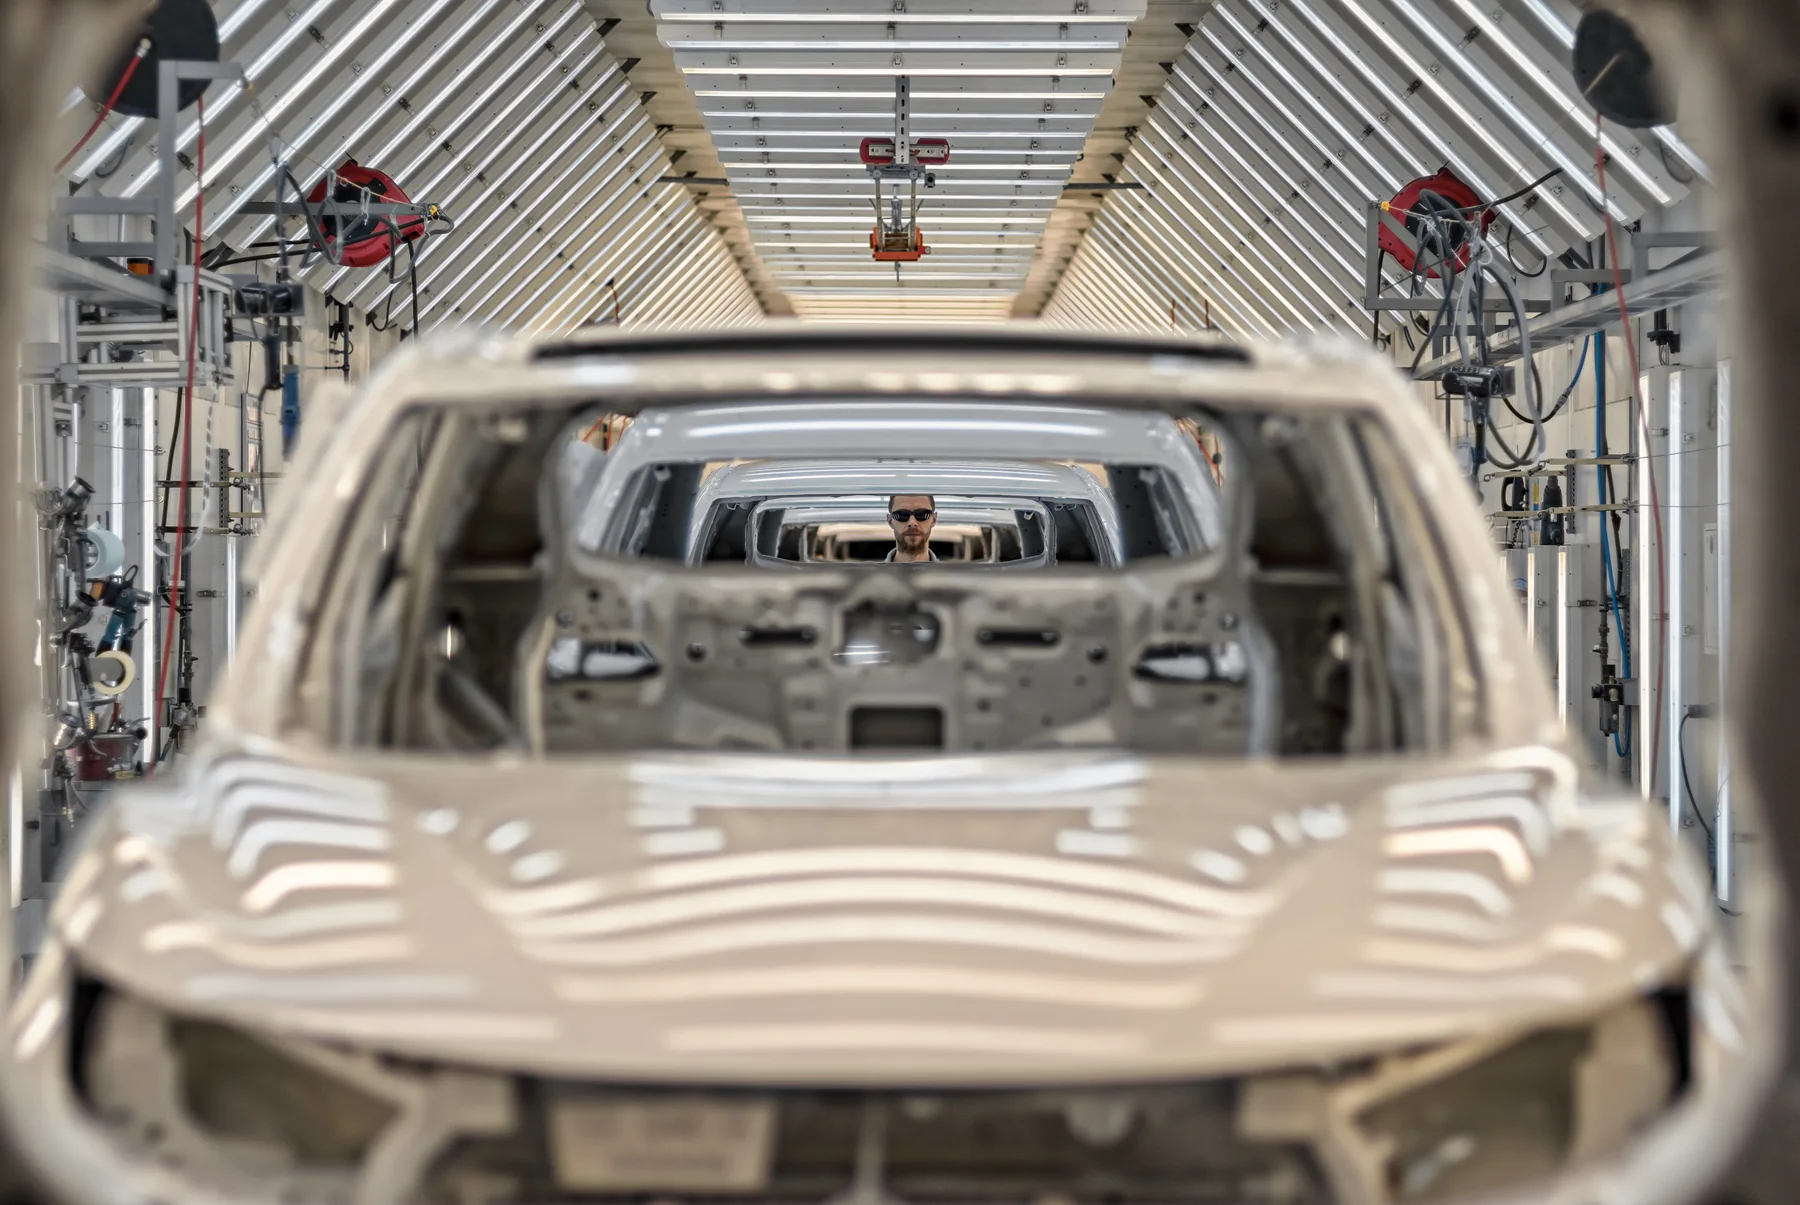
Oberflächenprozesse in Presswerk, Rohbau, Lackiererei und Montage
Gekatex-Produkte sitzen an vier kritischen Stellen der Fahrzeugfertigung. Jeder Typ wird gegen die realen Bedingungen der Station ausgelegt, einschließlich Temperatur, Druck, Takt und Untergrund.
Presswerk und Rohbau
Schweißnähte, Lötverbindungen und Pressbleche bilden die Basis der Lackierung. Diese Stufe verlangt hohen Abtrag bei kontrollierter Wandstärke des Grundmaterials.
- Lasergelötete Nähte in einem Zug eingeebnet und finishiert
- Spritzer und Schlacke entfernt, ohne das Blech zu zeichnen
- Fehlernetz ersetzt den Ölstein
Lackvorbereitung
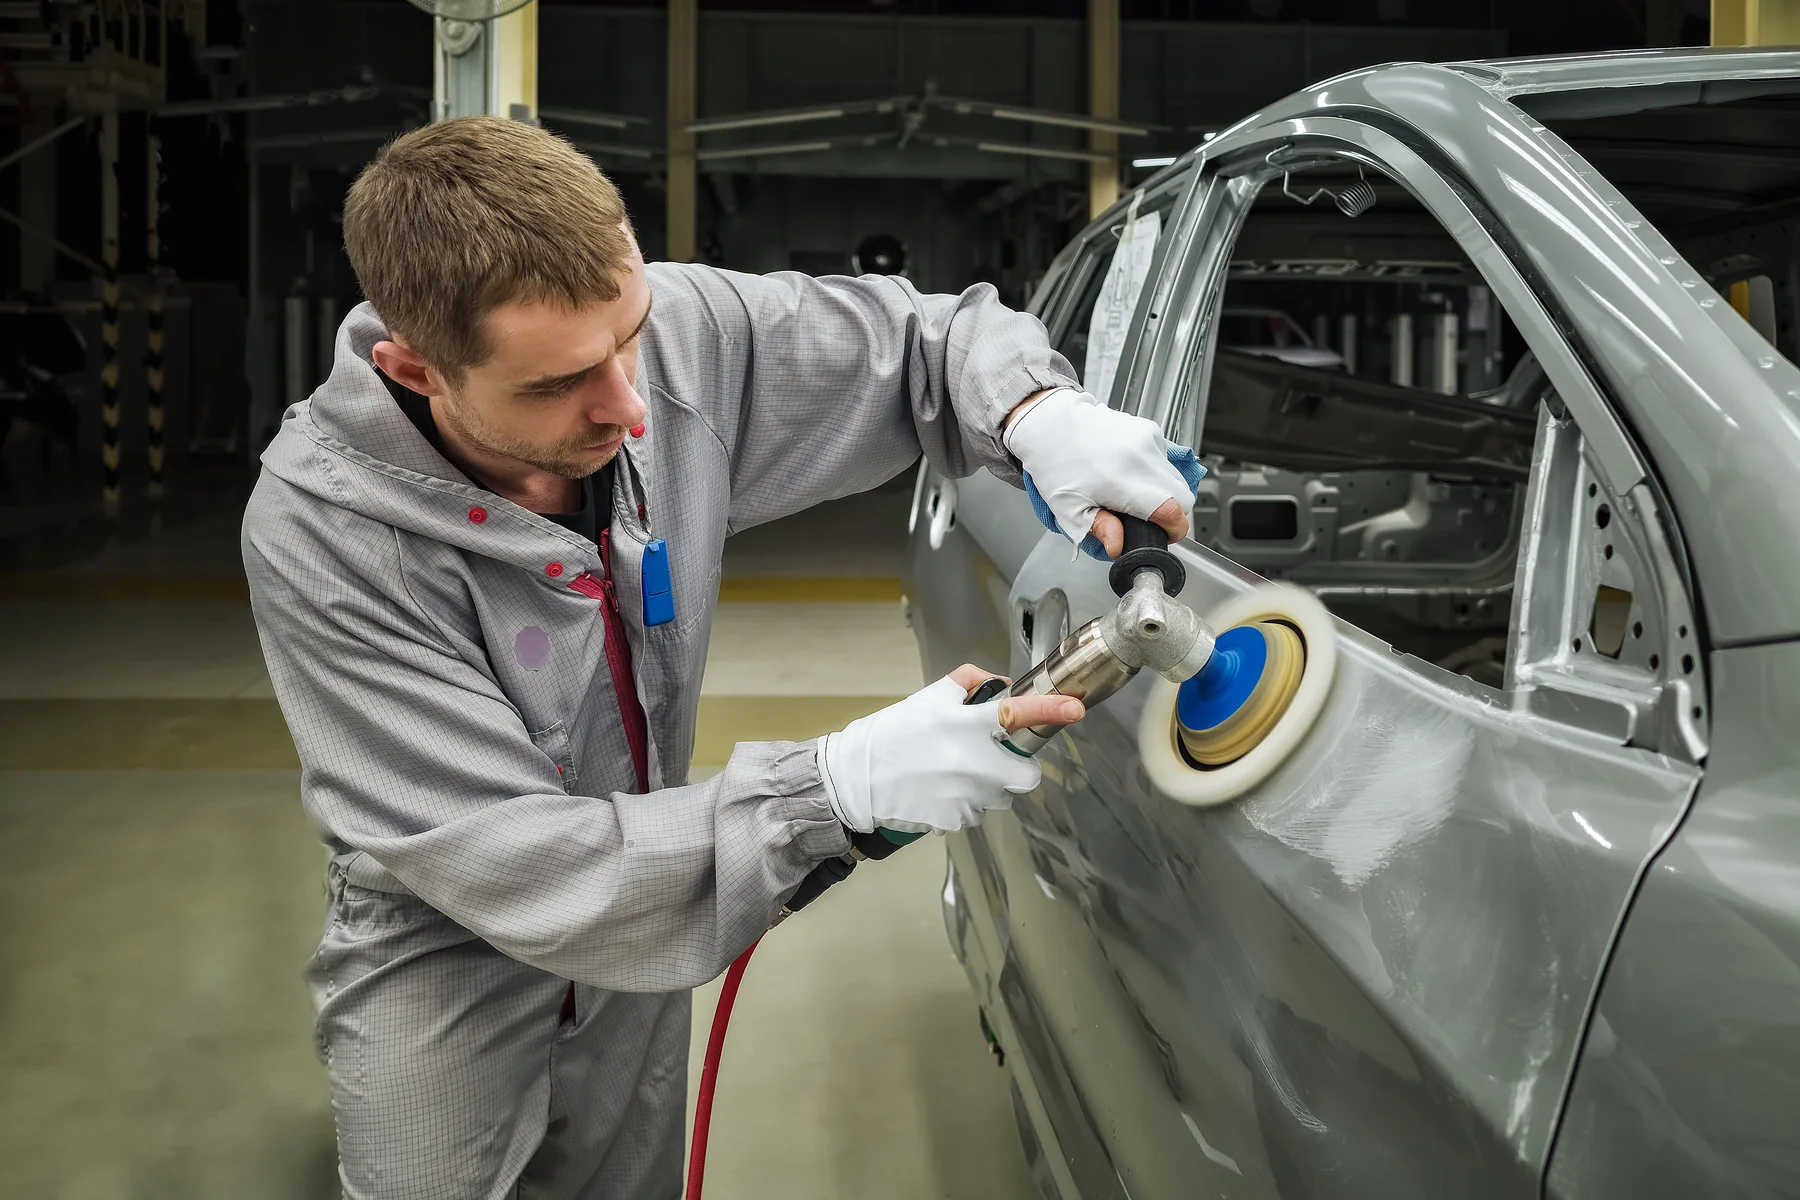
Einschlüsse, Läufer und Schleifriefen auf E-Coat und Füller müssen vor dem Decklack entfernt sein. Trockenschliff verlangt Staubkontrolle, Nassschliff klare Fehlererkennung.
- Folienträger hält die Riefentiefe konstant
- Netzscheiben mit Absaugung, Station nahezu staubfrei
- P1500 bis P4000 in Stufen, mit Reserve zum Polieren
Decklack und Abkleben
Die Zweifarbenkante ist ein zentraler Bereich der Oberflächenprüfung. Das Band muss eine Verbundkurve halten und nach dem Ofen ohne Rückstand und ohne Stufe abgehen.
- PVC-Feinline-Band hält 160 °C für 30 Minuten
- Auf sich selbst überlappbar für lange Kanten
- Abdeckfolie mit kontrollierter Trübung, Blech bleibt sichtbar
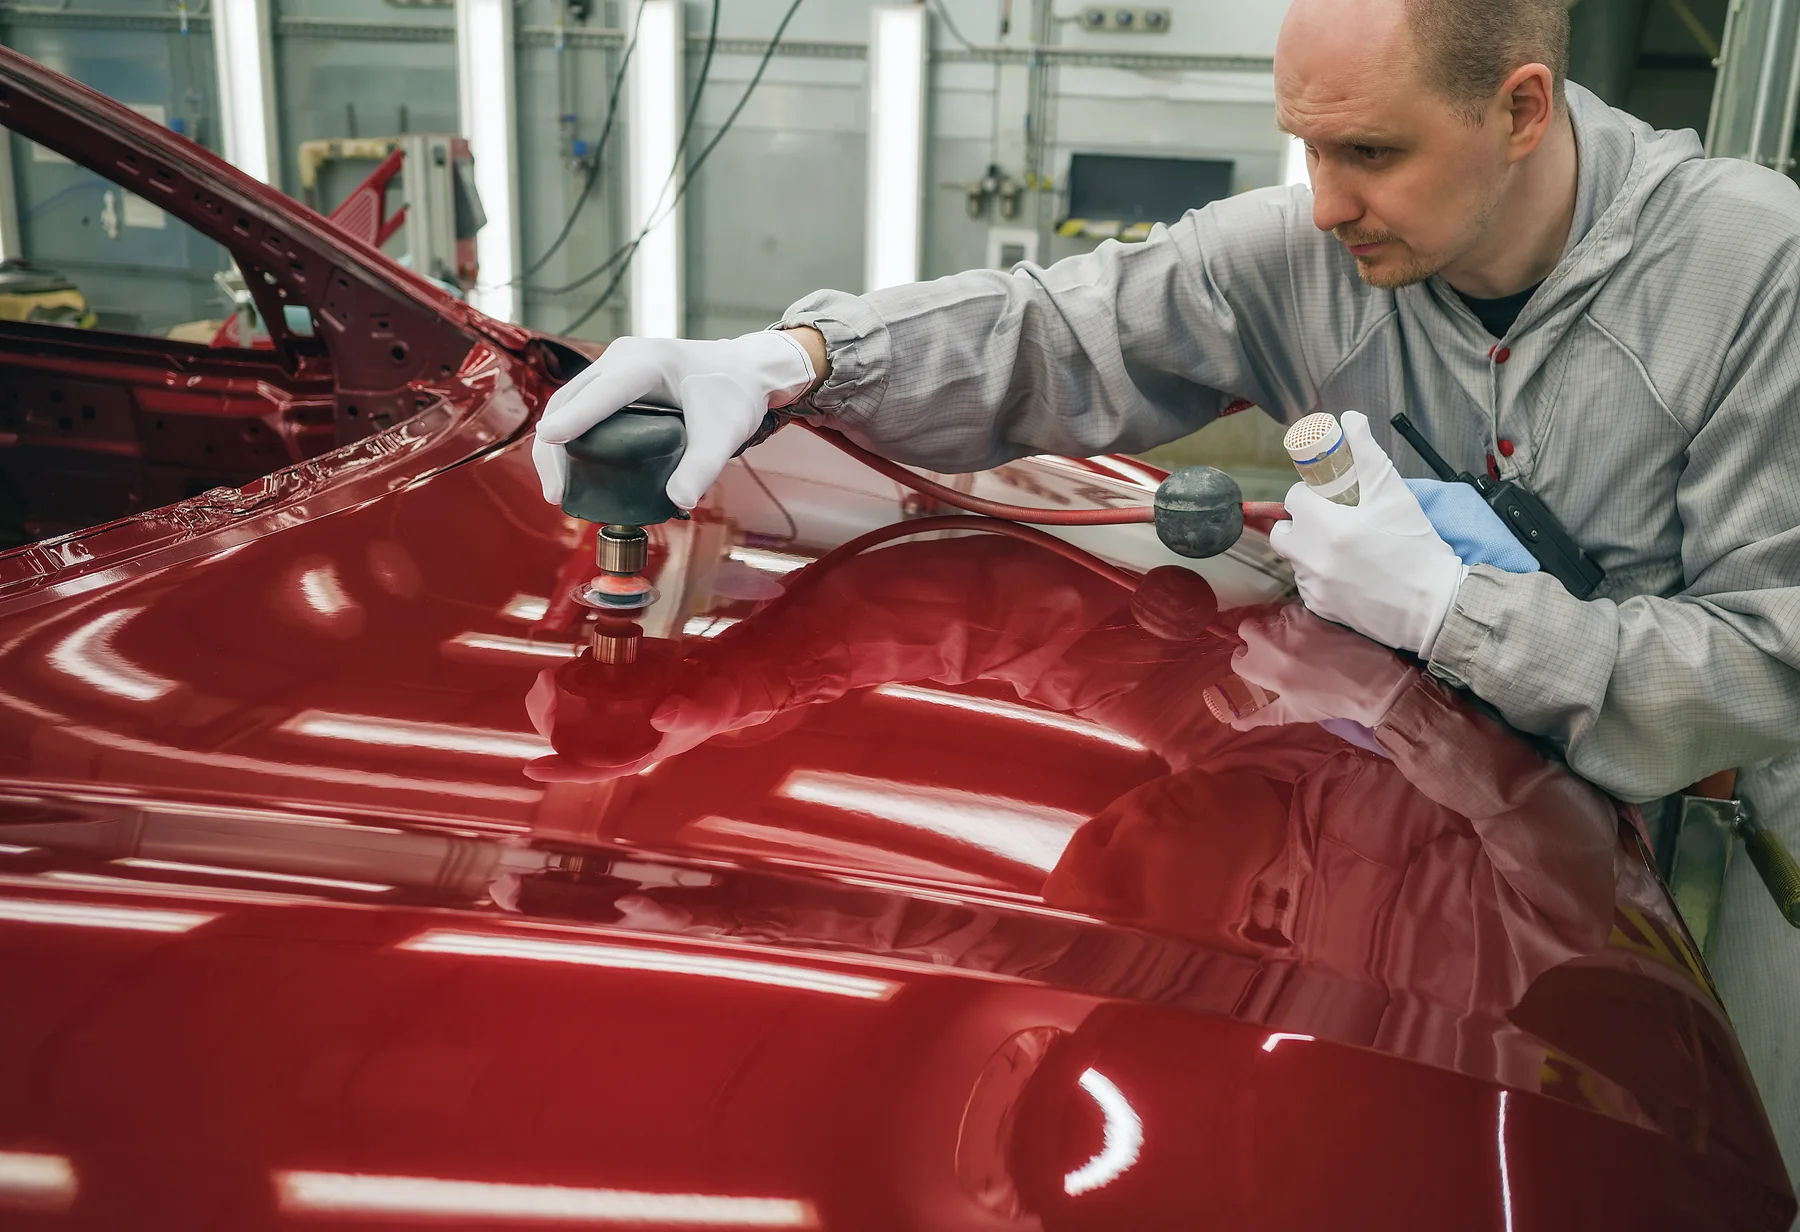
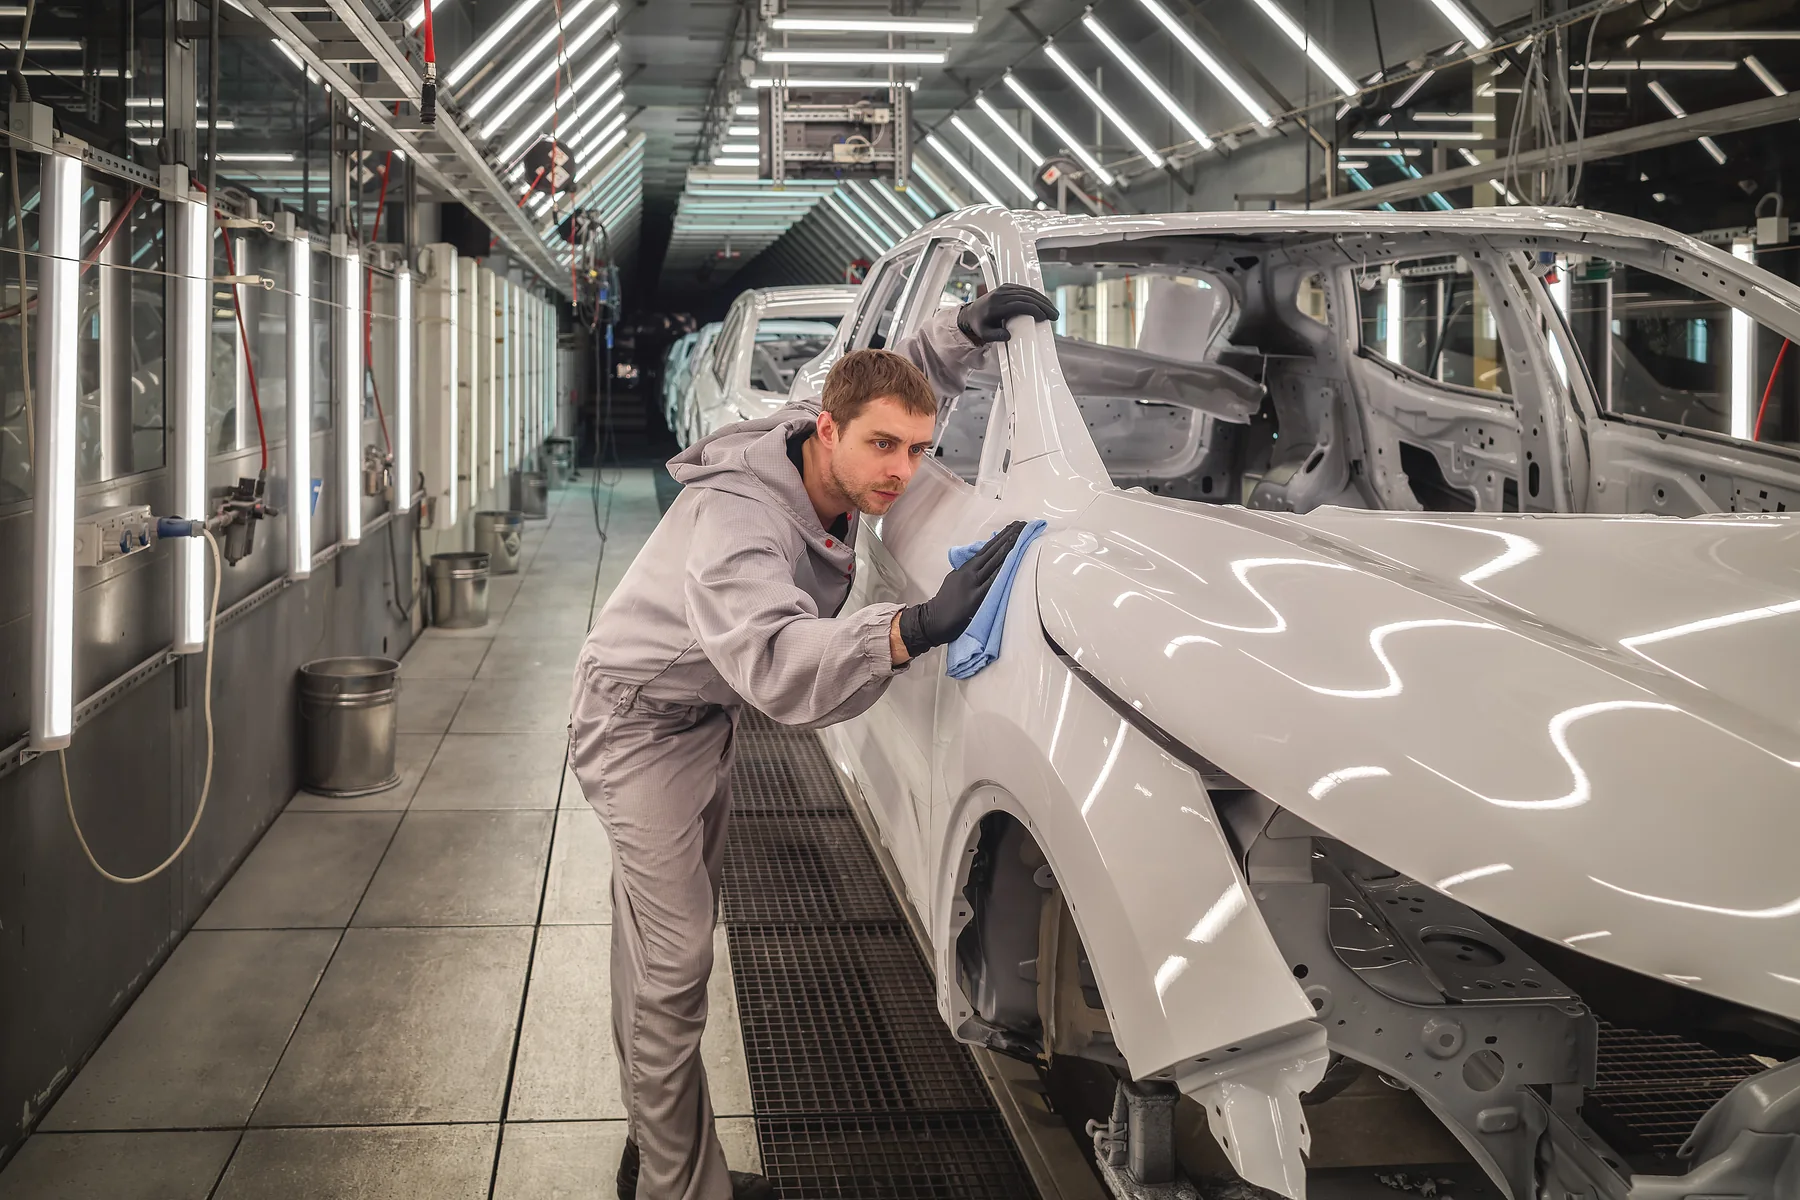
Polieren und Endkontrolle
Nebel, Hologramme, Orangenhaut und Riefen verlangen jeweils eine eigene Kombination. Tellerdichte und Kornabstufung müssen zusammenpassen, um Folgeschäden zu vermeiden.
- Ein-Schritt-Pasten mit Wolltellern sparen einen Arbeitsgang
- Offenzelliger Schaum bleibt kühl, kein Brandfleck im Lack
- Eigene Kombinationen für dunkle Lacke und 2K-Klarlacke
Im Einsatz auf Linien großer Hersteller und Zulieferer
Prozessanforderung zur technischen Prüfung einreichen
Musteranfragen, Spritzversuche, Produktauswahl und Mengenpreise. Nutzen Sie das Formular. Rückmeldung innerhalb von zwei Werktagen.