Les procédés de surface en emboutissage, caisse, peinture et montage
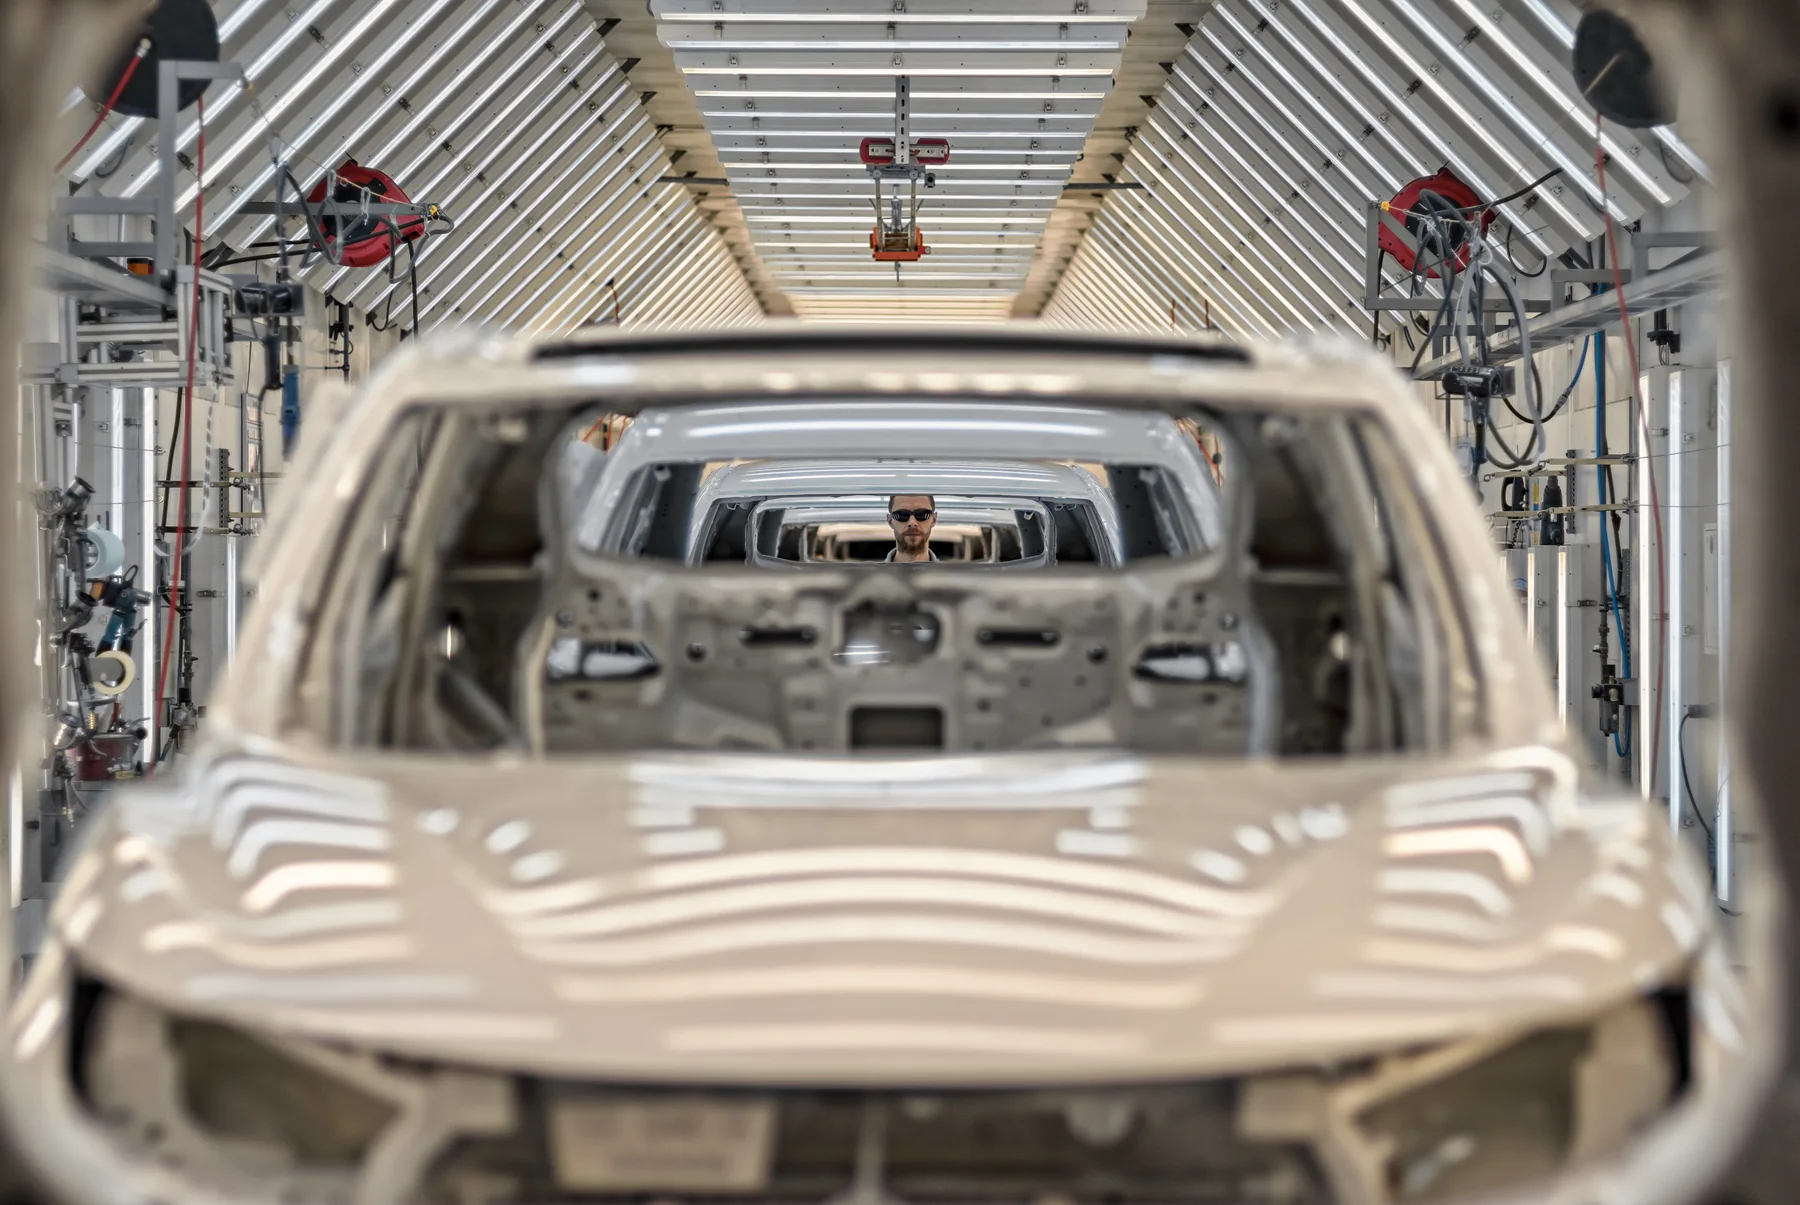
Les produits Gekatex interviennent à quatre étapes clés de la fabrication. Chaque référence est choisie selon les conditions réelles du poste, température, pression, cadence et substrat.
Emboutissage et caisse
Cordons de soudure, joints brasés et surfaces embouties constituent la base de la peinture. Cette étape exige un enlèvement élevé avec un amincissement contrôlé de la tôle.
- Cordons brasés laser nivelés et finis en une opération
- Projections et scories éliminées sans marquer la tôle
- Trame révélatrice de défauts en remplacement de la pierre à huile
Préparation peinture
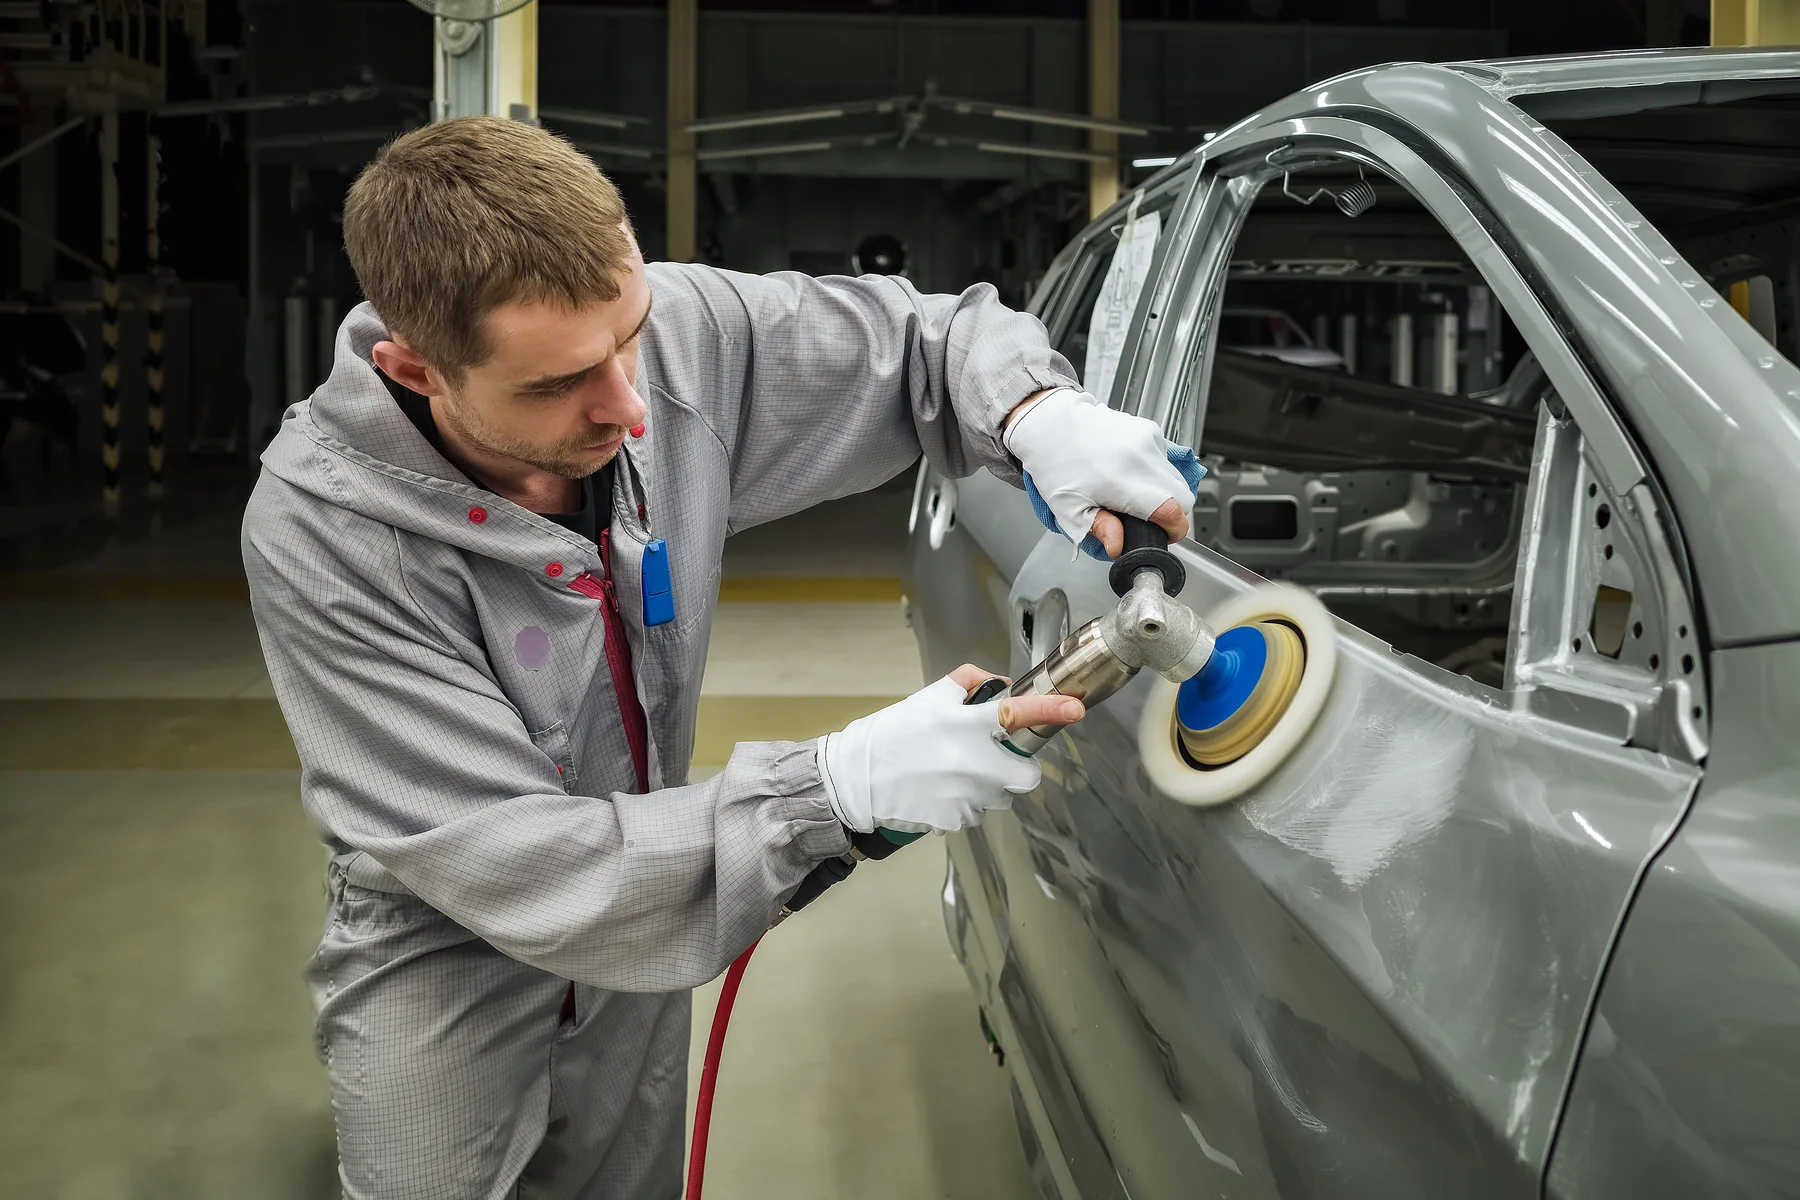
Grains, coulures et rayures sur cataphorèse et apprêt doivent disparaître avant la finition. À sec avec maîtrise des poussières, à l'eau pour une révélation nette.
- Le support film garantit une profondeur de rayure constante
- Disques en trame sous aspiration, poussières maîtrisées au poste
- De P1500 à P4000, dégression par étapes avec marge de polissage
Finition et masquage
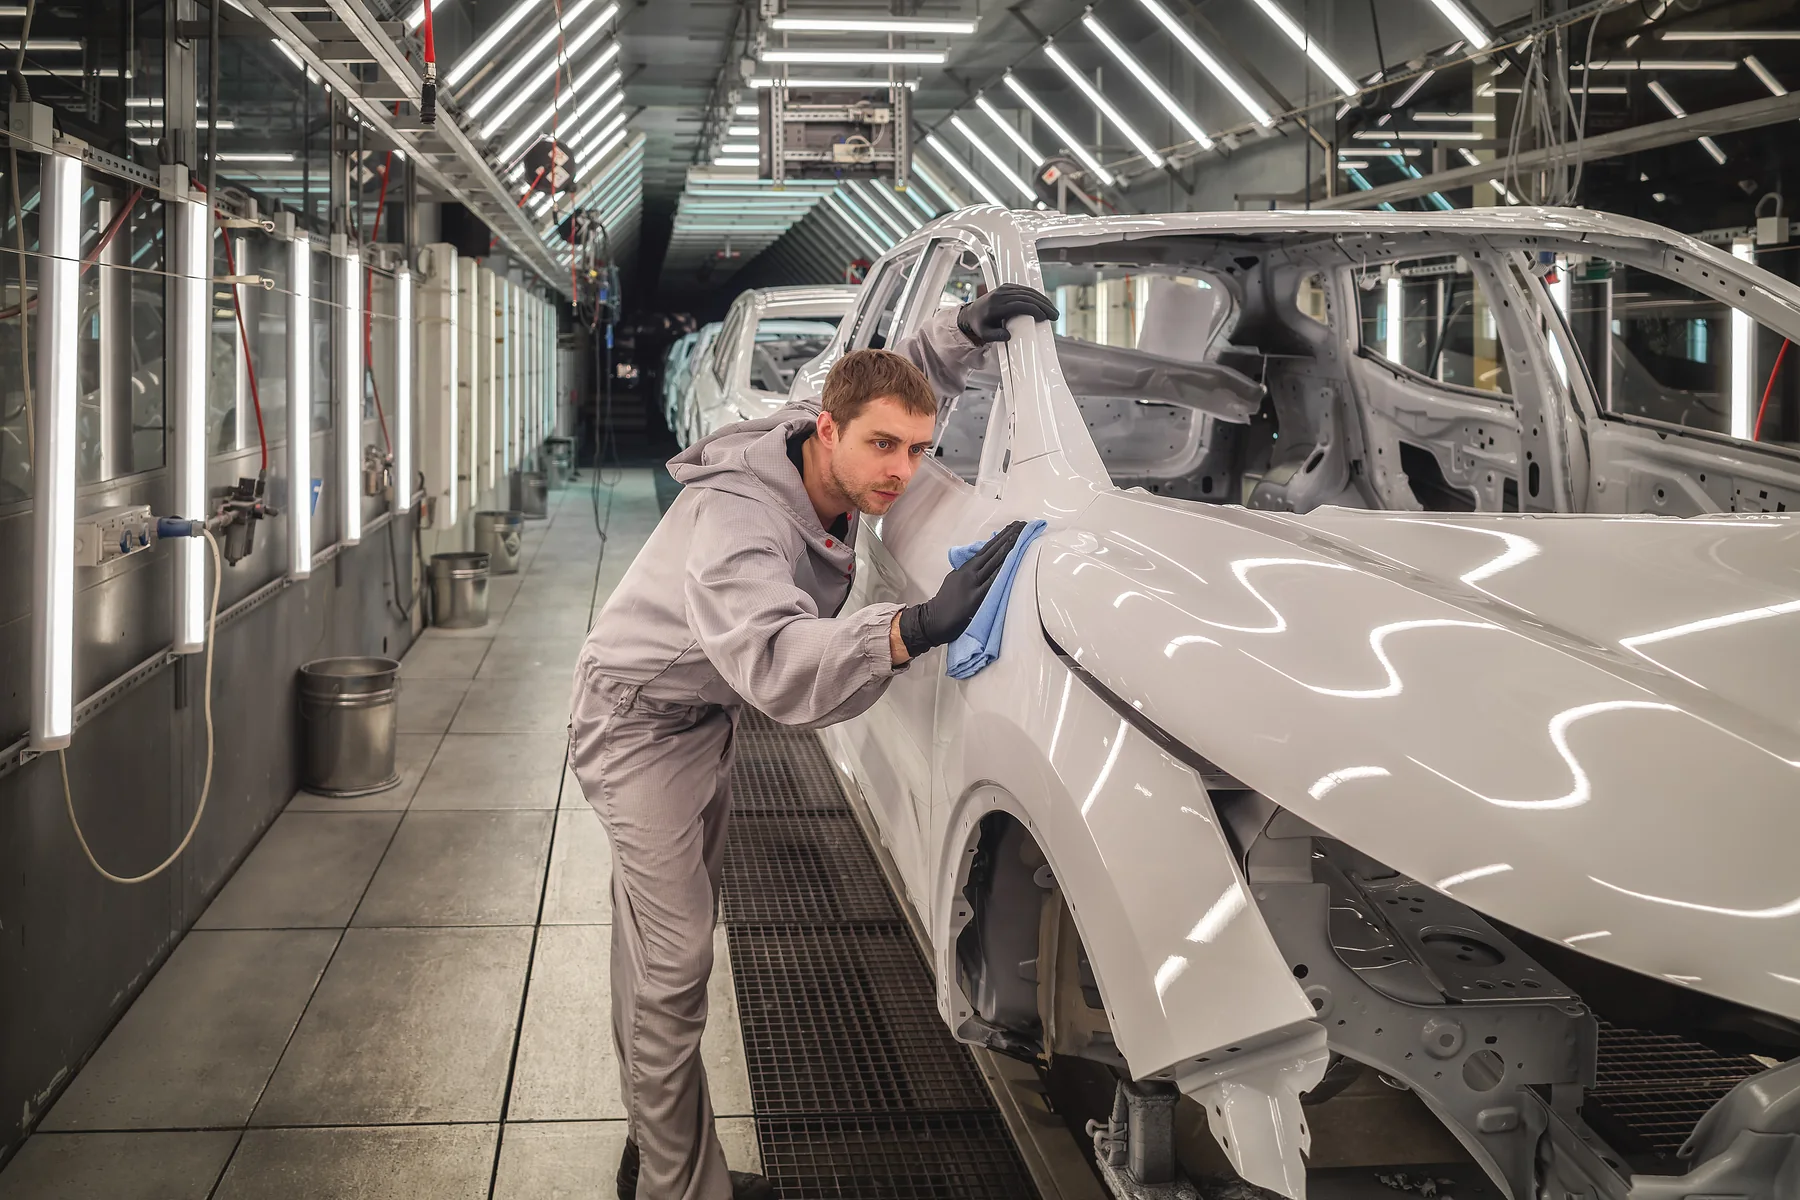
La limite bicolore est une zone d'audit visuel majeure. Le ruban doit tenir une courbe composée et se retirer après étuvage sans résidu ni marche.
- Ruban PVC de précision, 160 °C pendant 30 minutes
- Superposable sur son propre support pour les longues limites
- Film de masquage à voile maîtrisé, tôle lisible en dessous
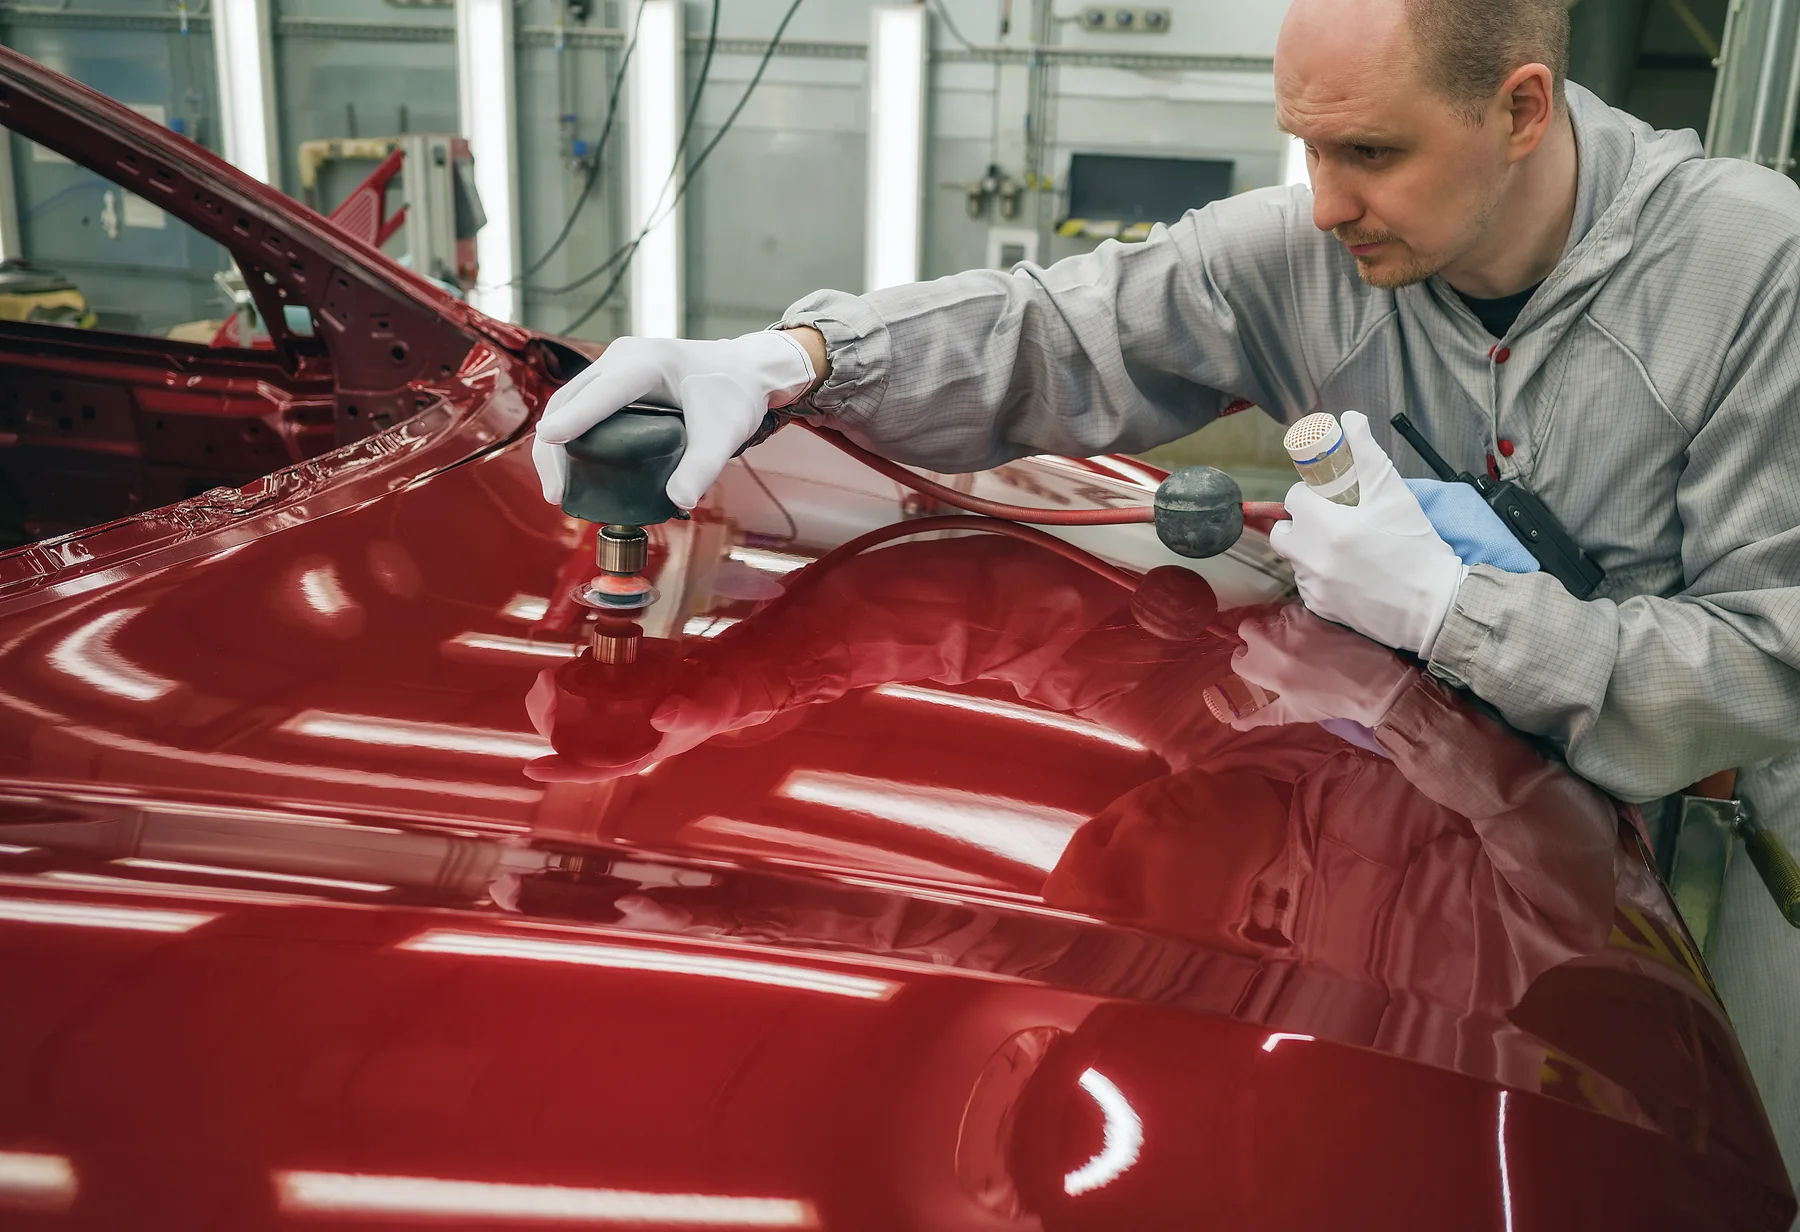
Polissage et contrôle
Voile, hologrammes, peau d'orange et rayures exigent chacun une combinaison. Densité du plateau et granulométrie de la pâte doivent correspondre.
- Pâtes une passe avec plateaux laine, moins d'opérations
- Mousse à cellules ouvertes, dissipation thermique sans brûlure
- Combinaisons dédiées aux teintes foncées et vernis 2K
Fournis aux lignes de constructeurs et d'équipementiers majeurs
Transmettre un besoin de process pour étude
Échantillons, essais de pulvérisation, choix de produit et tarif volumique. Utilisez le formulaire ci-dessous. Réponse sous deux jours ouvrés.