PN5711
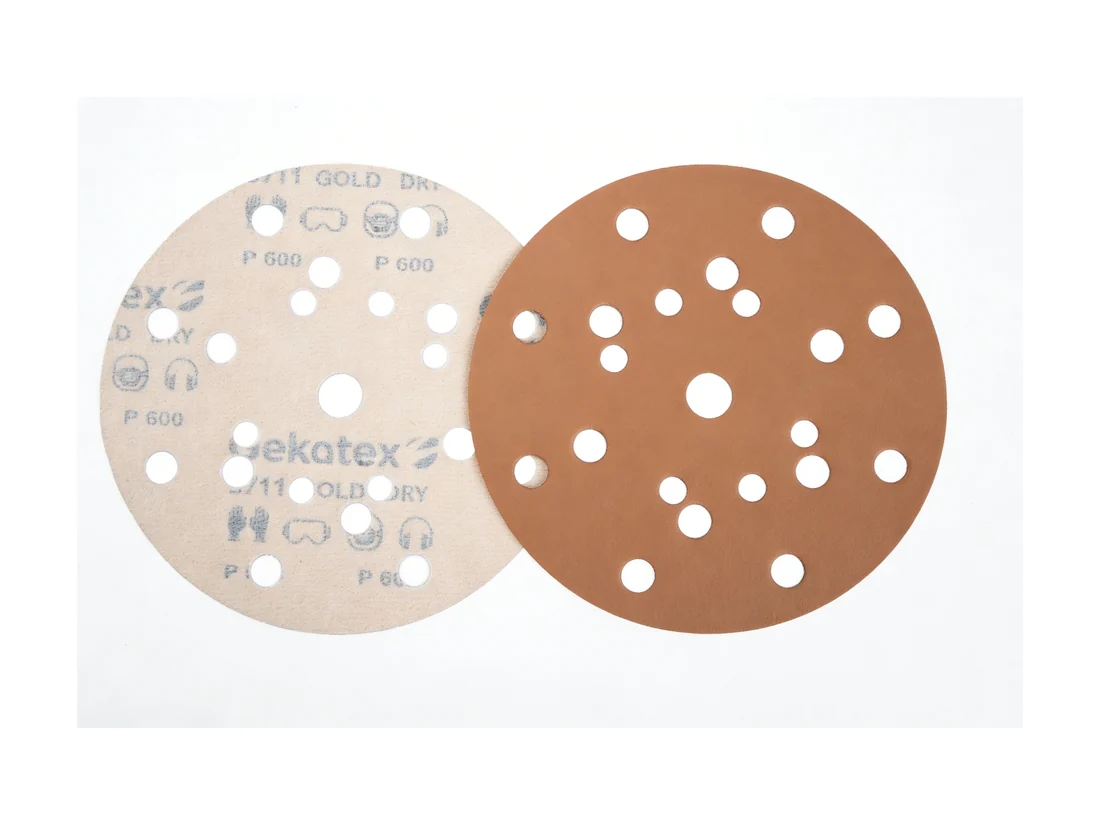
金牌干磨砂纸
通用型干磨砂纸,覆盖腻子整形至中涂收尾的完整工序。开放涂层结构降低粉尘滞留,在软质漆面上保持稳定切削。
- 氧化铝磨料,切削效率与寿命平衡
- A/C 纸背,抗撕裂并可贴合曲面
- 硬脂酸锌防堵涂层,P80 至 P500 全段覆盖
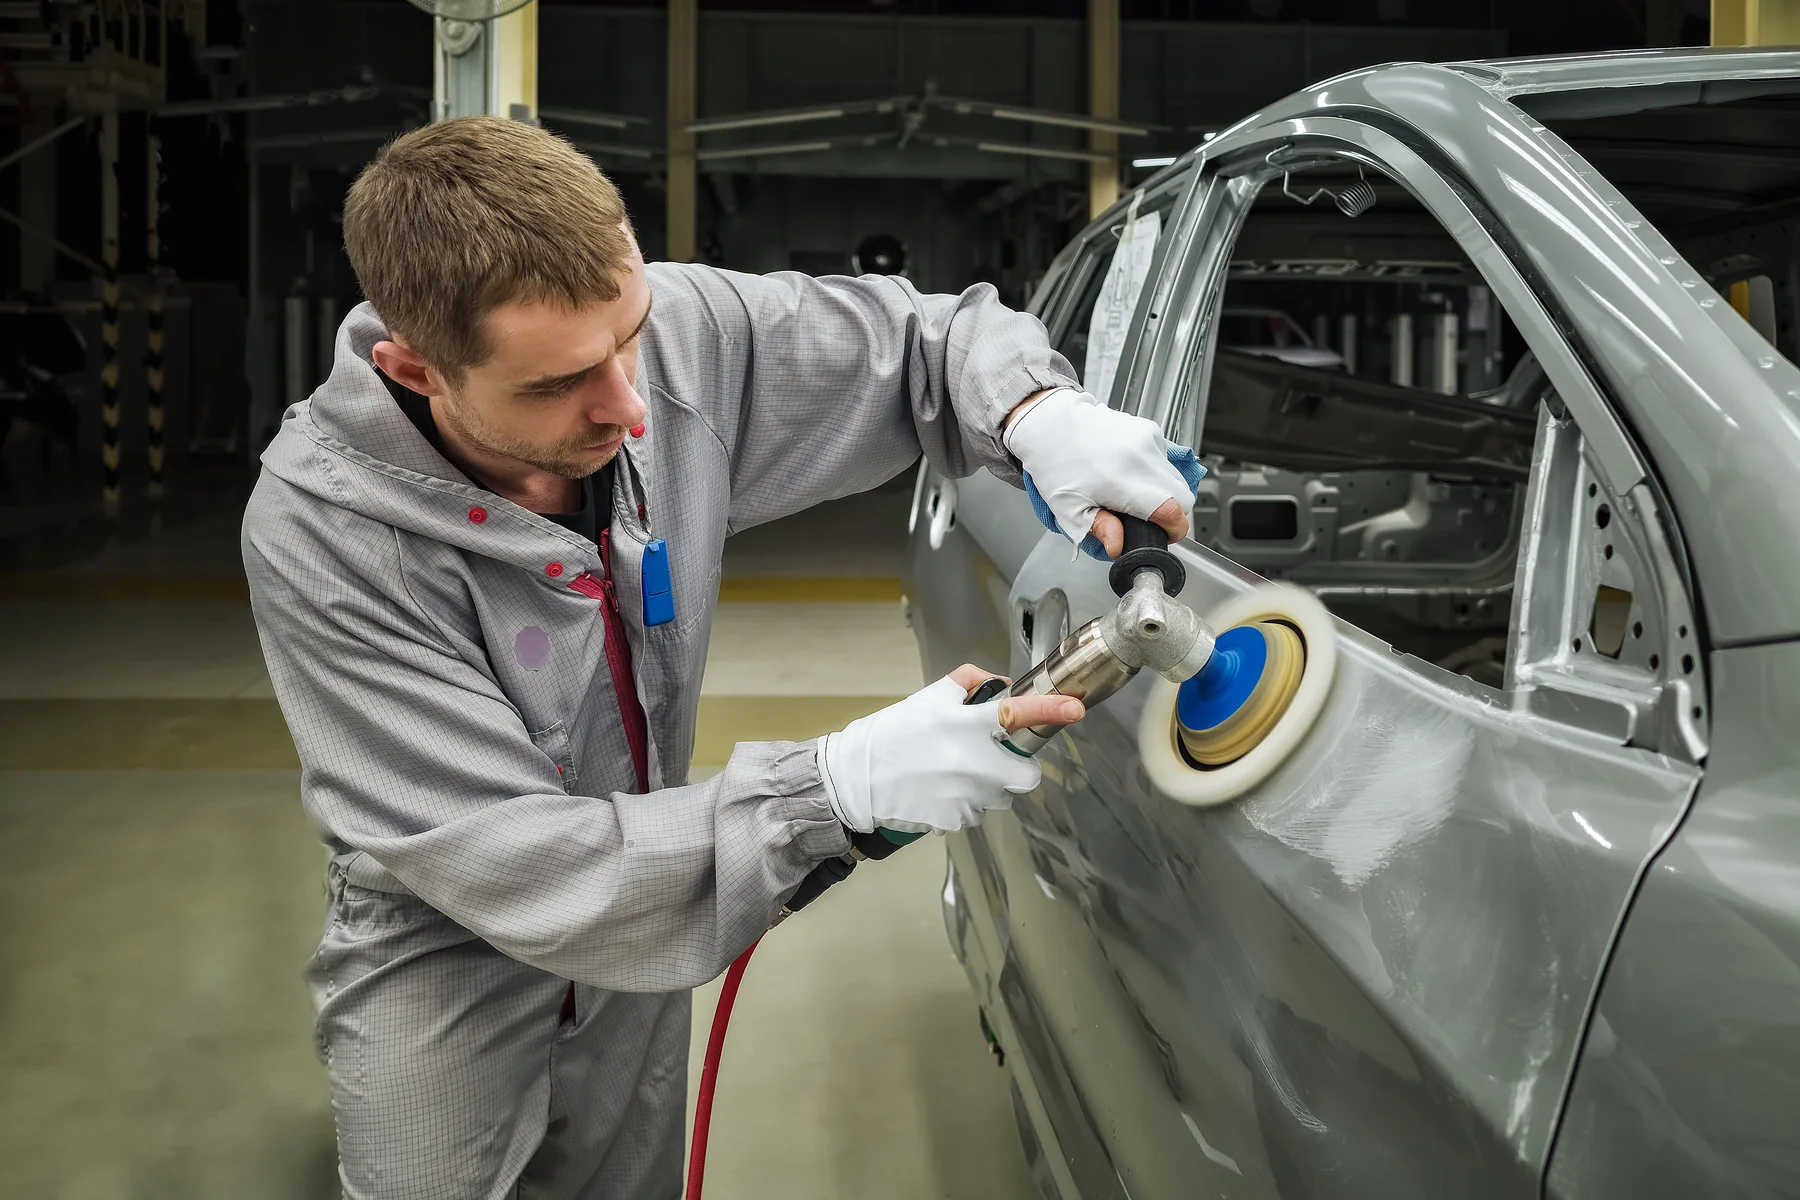
涂附磨具、薄膜基材砂碟与 Triramid 结构磨料,覆盖白车身至中涂的各道研磨工序。
通用型干磨砂纸,覆盖腻子整形至中涂收尾的完整工序。开放涂层结构降低粉尘滞留,在软质漆面上保持稳定切削。
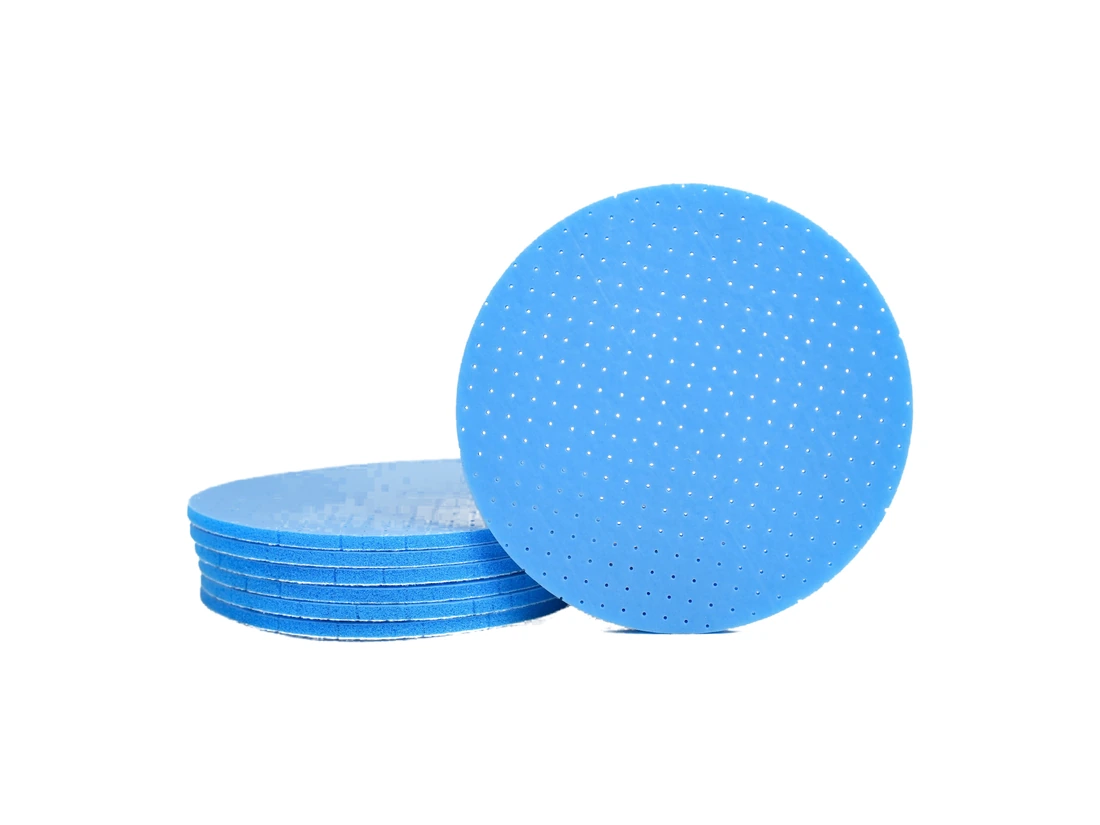
海绵背基配打孔结构,贴合曲面并改善干磨排尘。可干湿两用,适合中涂与清漆前的过渡打磨。
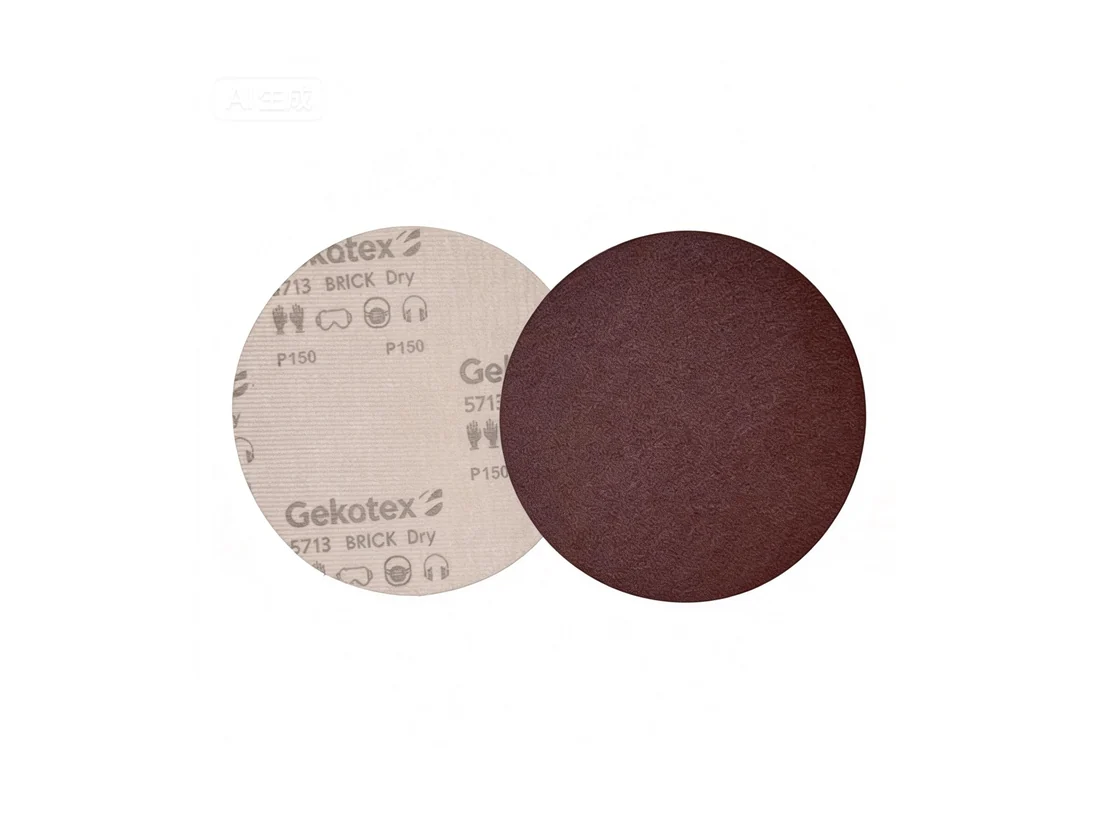
面向白车身点补与激光焊缝整平的重型砂碟。P40 用于焊渣去除,P600 完成过渡融合,覆盖粗磨至整平全段。
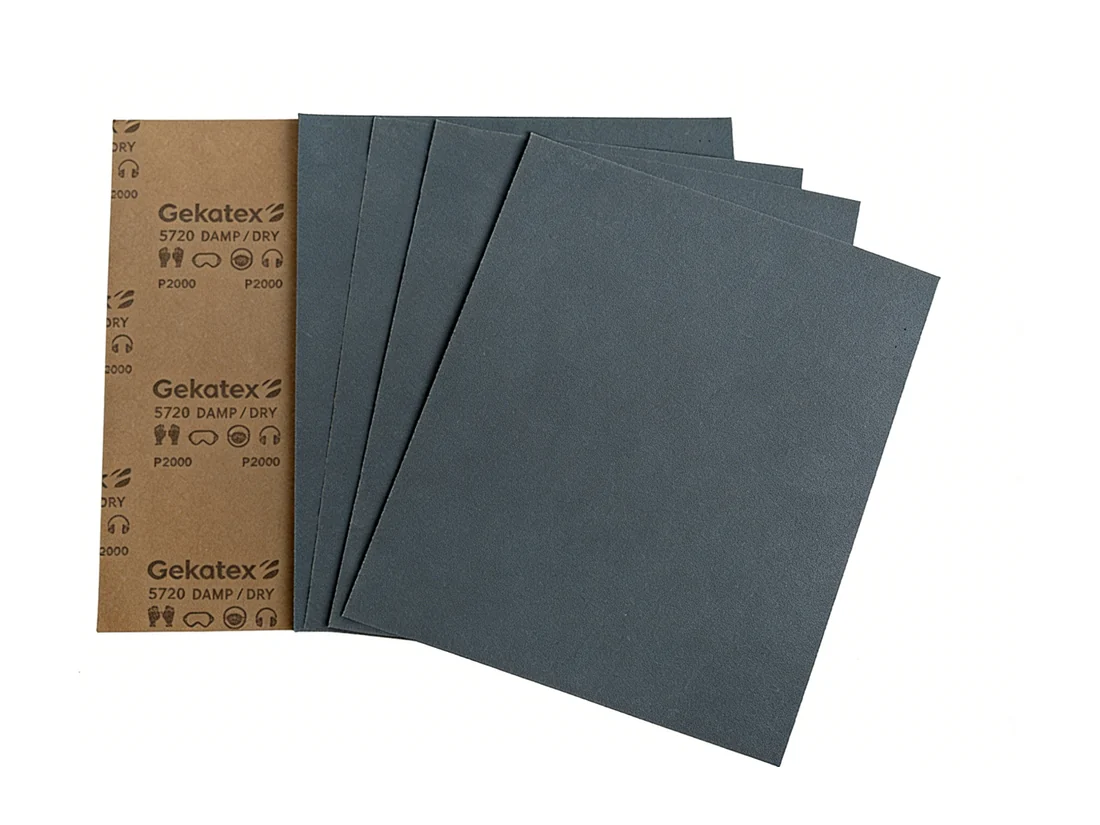
碳化硅细号砂纸,支持干磨与湿磨。用于清漆、面漆与塑料件的收尾研磨,划痕浅且分布均匀。
以 PET 薄膜为背基,为涂附磨具中最平整的载体。用于电泳漆与中涂的缺陷去除,划痕深度一致,不产生深沟。
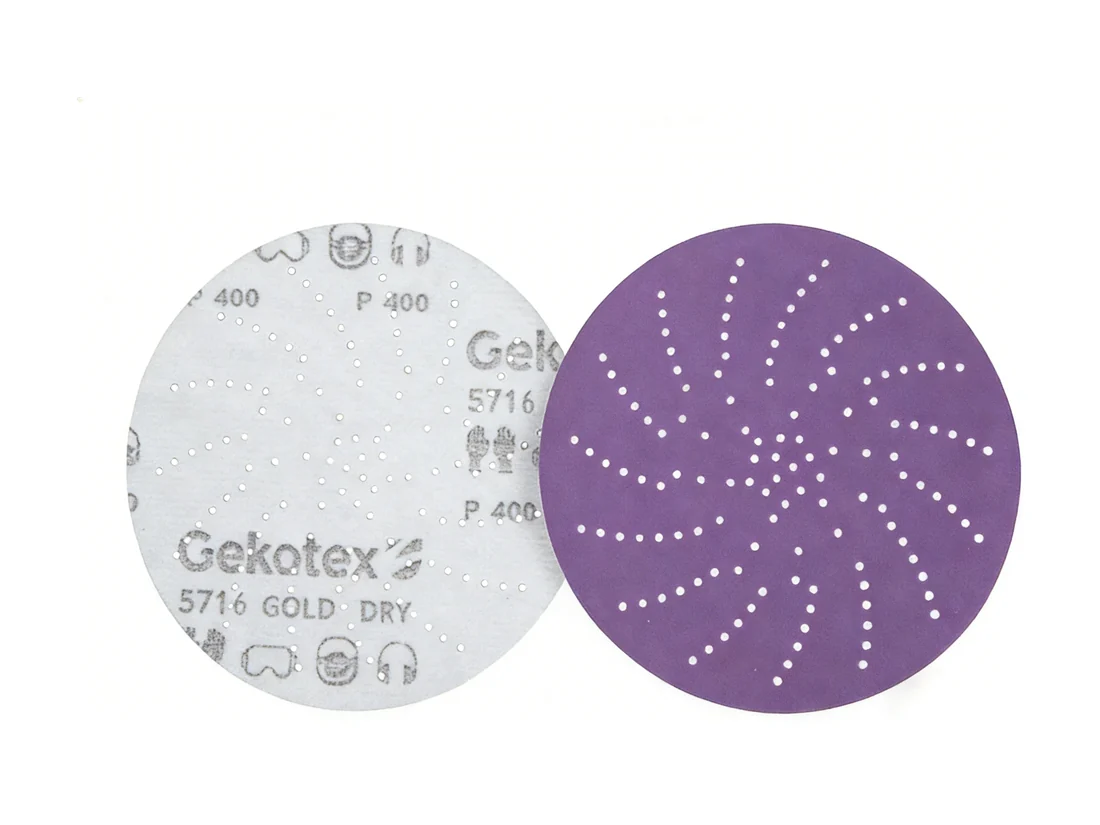
陶瓷磨料配合薄膜背基,切削力从首件到末件保持一致。适用于中高压力条件下的批量打磨。
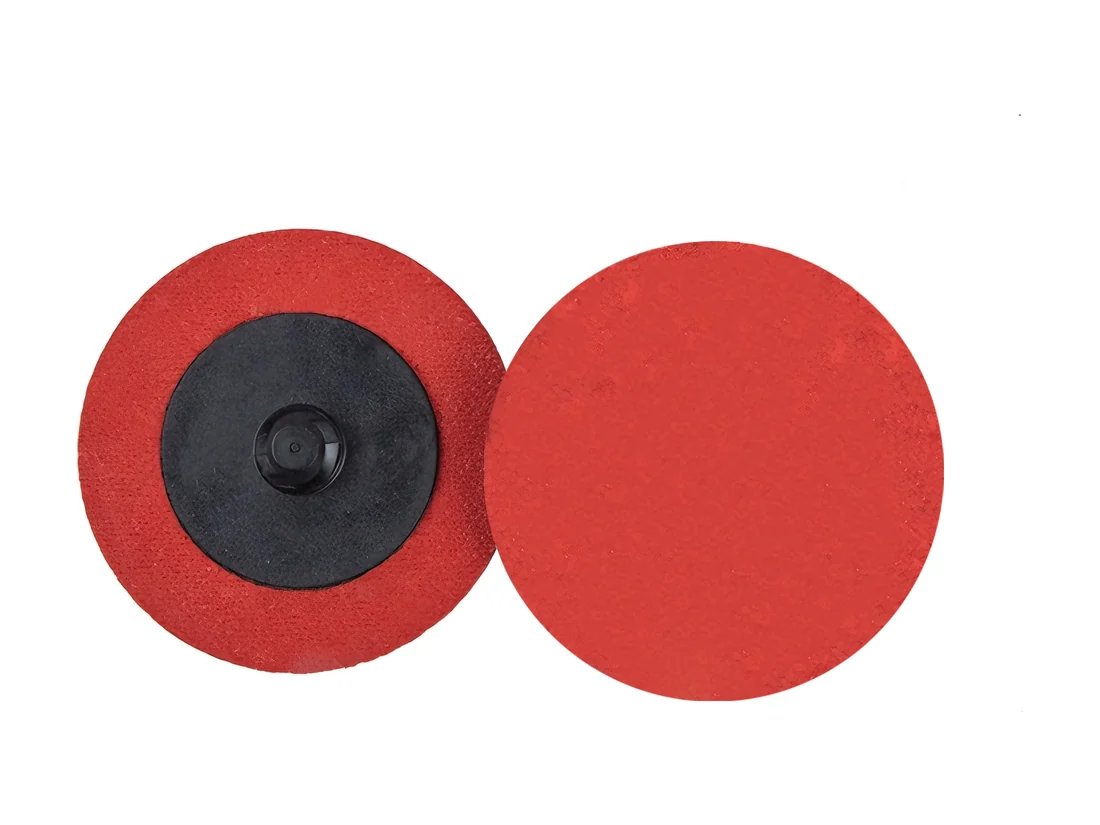
转矩接口实现快速换片,陶瓷磨料在金属与焊缝上切削效率高。适用于需要频繁更换规格的工位。
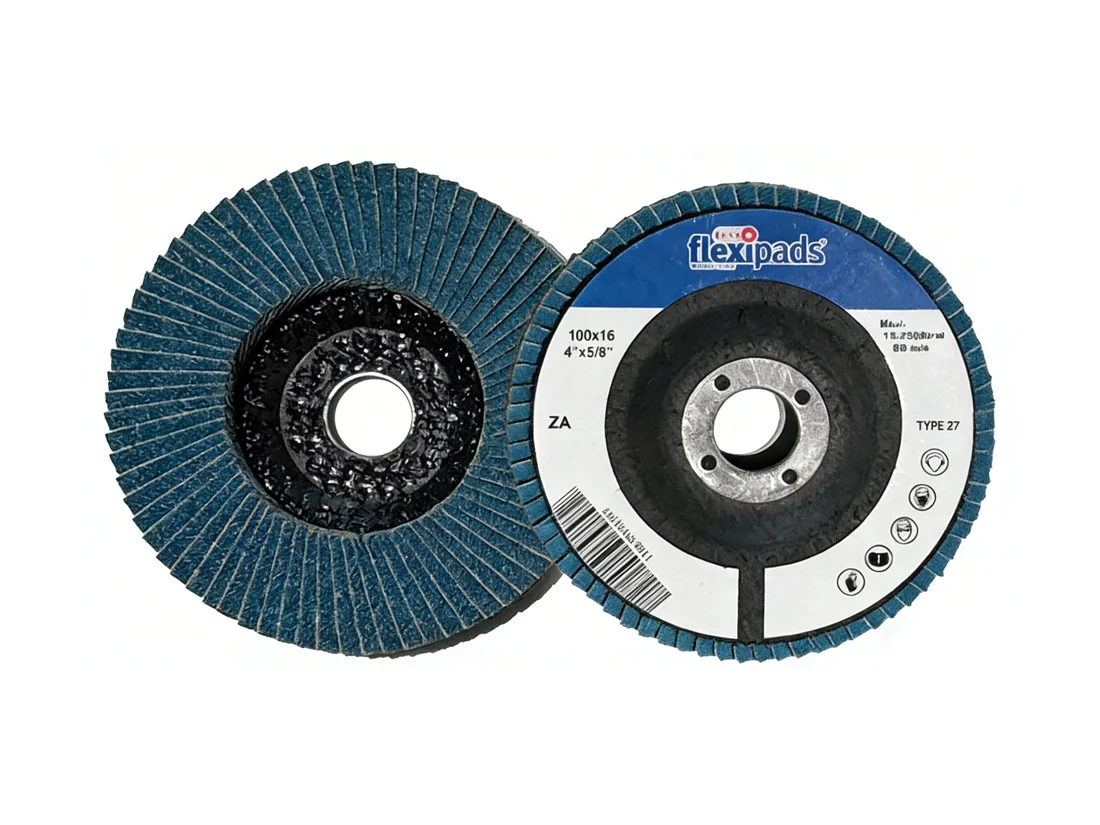
重叠布基叶片构成自更新切削面。用于焊缝、飞溅与氧化皮的大面积去除,单片完成粗磨与整平。
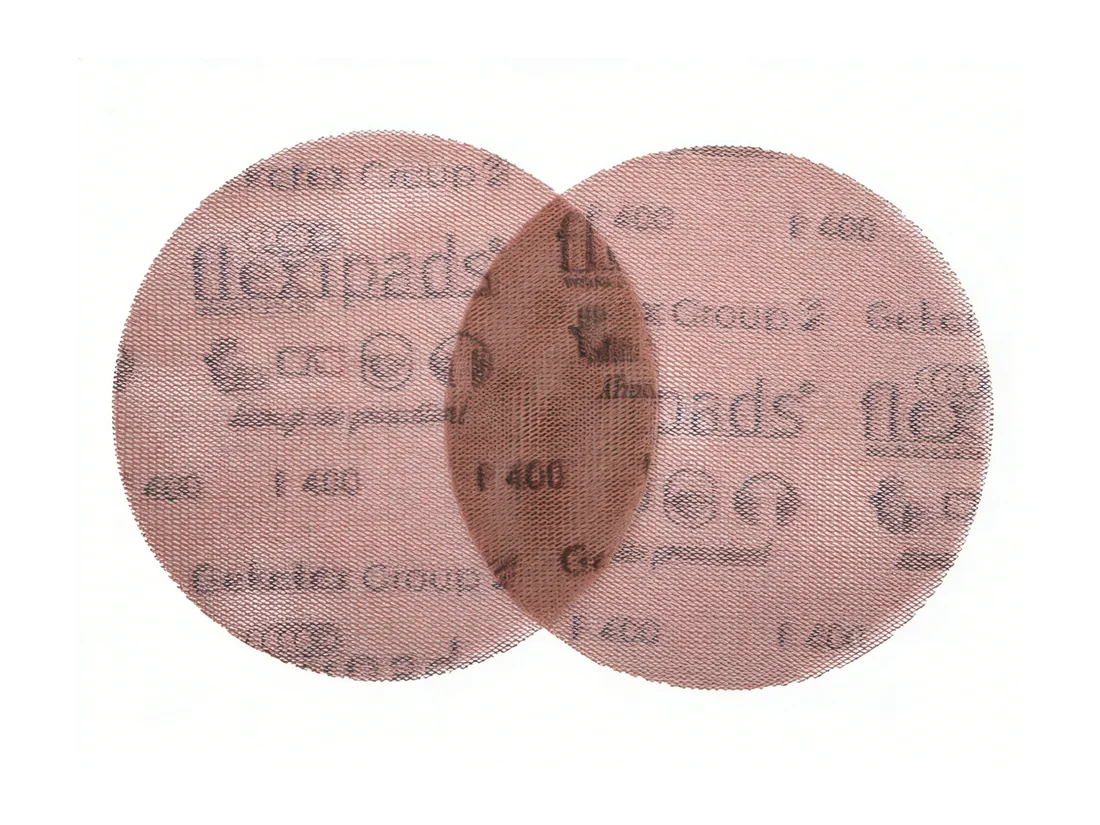
开放网结构使粉尘直接进入集尘系统。磨料表面、工件与工位不积尘,在电泳漆研磨中效果显著。
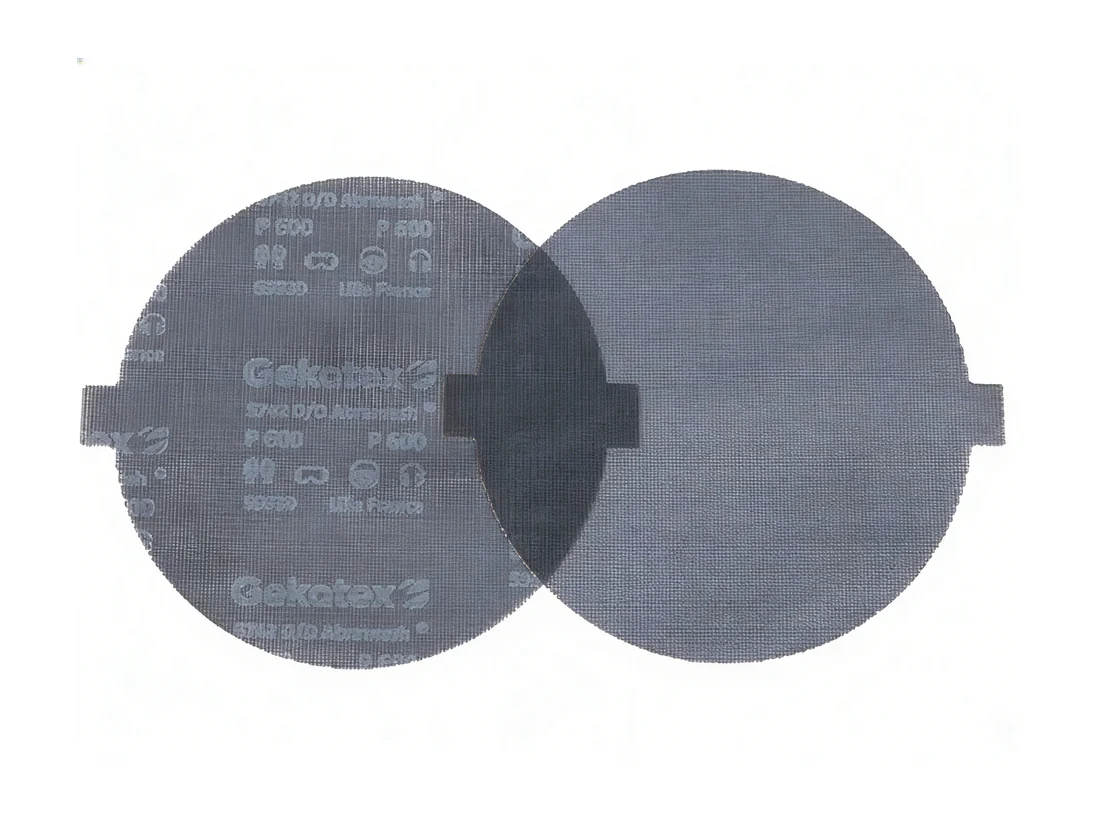
双面涂附砂网,平推于板件表面即可显现凹坑、高点与焊痕。替代传统油石,作业时间显著缩短。
用于抛光前的末道细化。P1500 至 P4000 逐级递进,将粗砂痕与抛光纹修整为可抛光的均匀表面。
海绵背基将压力分散至整个接触面。用于曲面、棱线与保险杠转角的精细研磨,避免仅切削高点。
针对激光钎焊接头设计。用于顶盖、尾门与门框的 CuSi3 焊道,单次作业完成整平与出光。
替代钢丝棉与铜丝刷。不脱落碎屑、不生锈,不在漆面或操作者手上残留金属纤维。
微米级磨料定型为统一金字塔结构。尖端磨钝后整颗脱落,露出新的切削面,点补过程的切削力保持恒定。
微米级磨料定型为统一金字塔结构。尖端磨钝后整颗脱落,露出新的切削面,点补过程的切削力保持恒定。
微米级磨料定型为统一金字塔结构。尖端磨钝后整颗脱落,露出新的切削面,点补过程的切削力保持恒定。
微米级磨料定型为统一金字塔结构。尖端磨钝后整颗脱落,露出新的切削面,点补过程的切削力保持恒定。